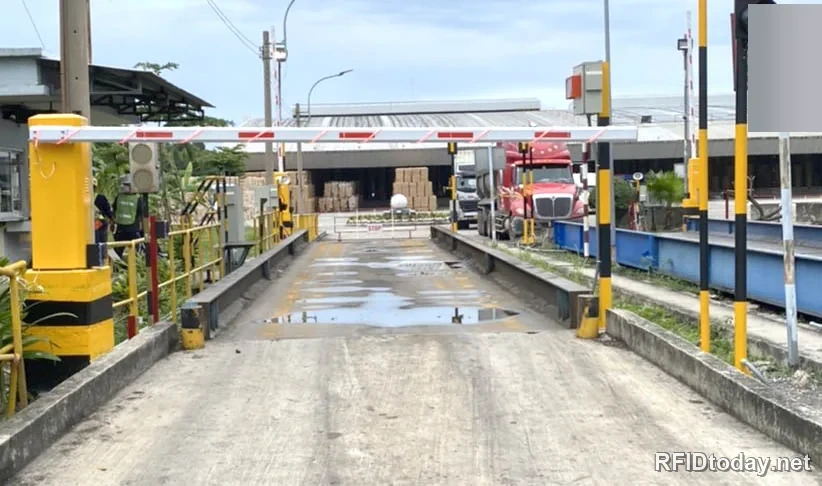
ช่องทางชั่งหนึ่งช่อง มีไม้กั้นสองด้าน สัญญาณไฟจราจรบอกให้เข้าหรือรอ เซ็นเซอร์ตรวจตำแหน่งรถ ลำโพงและอินเตอร์คอมสำหรับคุยกับห้องควบคุม และตู้พิมพ์ตั๋วที่ระดับหน้าต่างรถ ทุกอย่างวางให้คนขับทำทุกขั้นตอนได้จากที่นั่งคนขับ
ไล่ตามลำดับที่เกิดขึ้นจริงก่อนมีระบบ
ทุกข้อเป็นเรื่องที่โตขึ้นตามจำนวนรถ ไม่ใช่เรื่องที่ทนได้ถ้าโรงงานโต
ทั้งการชั่งหนึ่งครั้งถูกแบ่งเป็นสามจังหวะ และคนขับอยู่บนรถตลอดทั้งสามจังหวะ
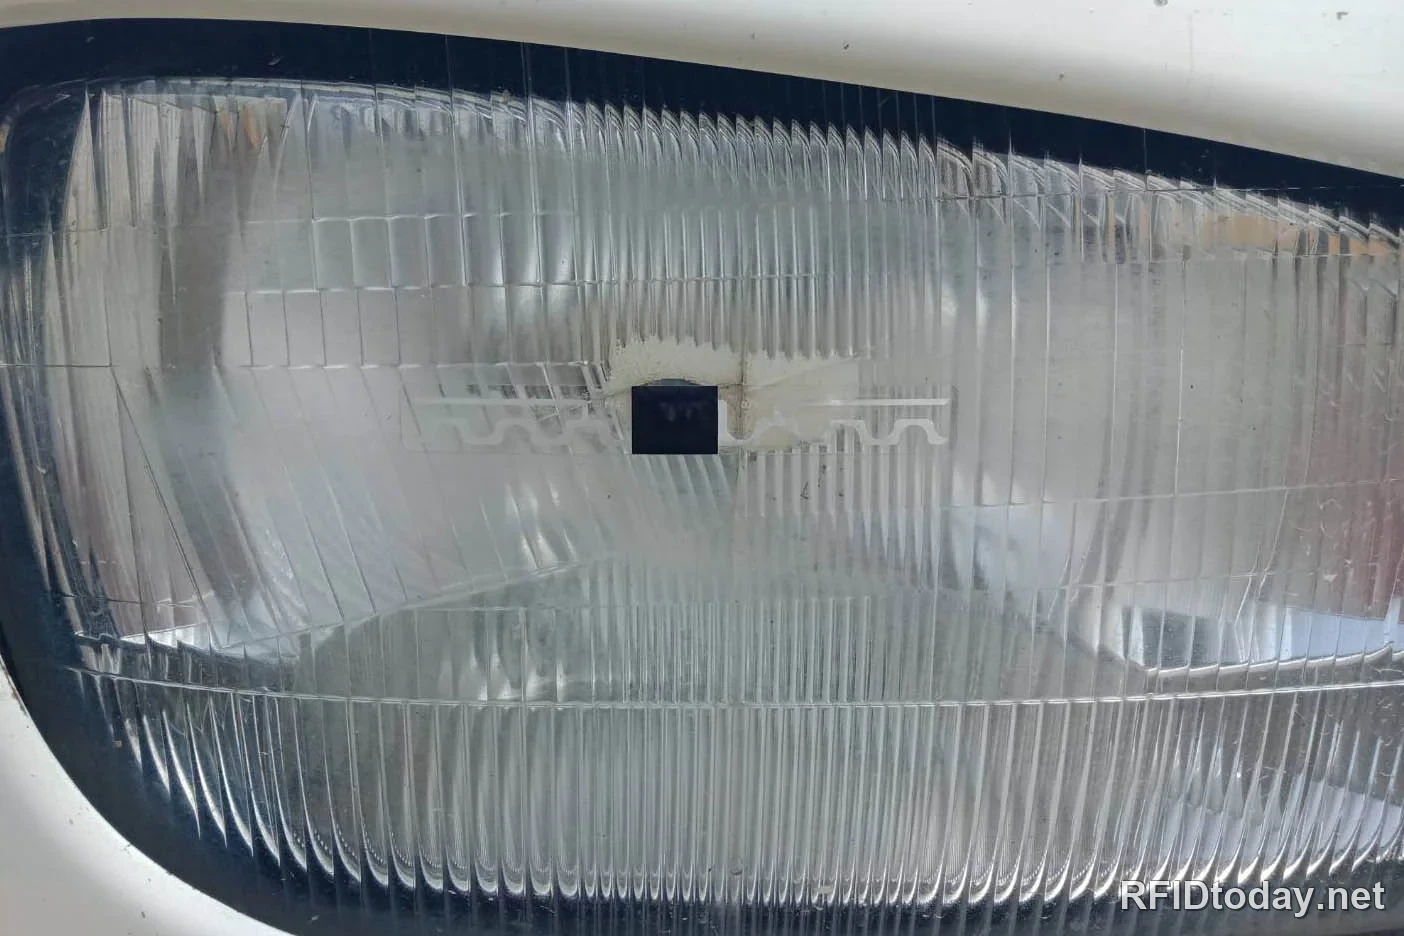
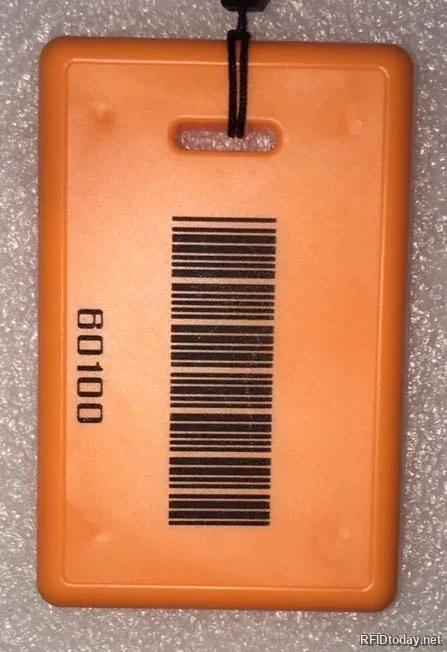
คนขับยื่นบัตร RFID ให้เครื่องอ่านที่ระดับหน้าต่าง หรือถ้าเป็นรถประจำที่ติด Tag ไว้ที่โคมไฟ ระบบจะอ่านได้เองโดยไม่ต้องยื่นอะไรเลย อีกทางคือกล้องอ่านป้ายทะเบียน ระบบดึงข้อมูลการลงคิวขึ้นมาเทียบทันที ถ้าถูกต้องไม้กั้นจะเปิด
รถเคลื่อนไปจอดที่เซ็นเซอร์ตำแหน่ง ระบบตรวจว่าล้อทุกล้ออยู่บนแท่นและไม่ล้ำออกนอก จากนั้นอ่านน้ำหนักและตรวจความถูกต้องให้อัตโนมัติ ทั้งค่าที่ต่างจากเดิมเกินเกณฑ์ น้ำหนักเกินพิกัดของรถคันนั้น และค่าที่ยังไม่นิ่ง
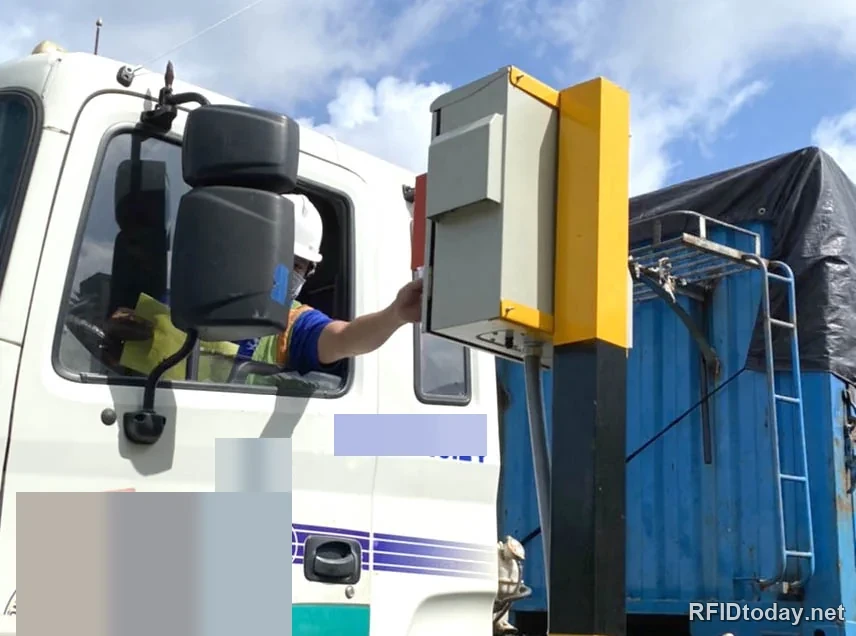
ตั๋วพิมพ์ออกที่ตู้ข้างรถทันที คนขับเอื้อมหยิบจากหน้าต่างได้เลย เซ็นเซอร์ที่ตู้ตรวจว่าตั๋วถูกหยิบไปแล้วจริง ไม้กั้นจึงเปิดให้ออก ข้อมูลการชั่งถูกส่งไปอัปเดตระบบ ERP ให้เองในจังหวะเดียวกัน
ตู้อ่านบัตรและตู้พิมพ์ตั๋วถูกติดตั้งที่ความสูงระดับหน้าต่างรถบรรทุก นี่คือรายละเอียดที่ดูเล็กแต่เป็นหัวใจของงานทั้งหมด เพราะถ้าคนขับยังต้องเอื้อมไม่ถึงหรือต้องเปิดประตูลงมา เวลาที่ประหยัดได้จากส่วนอื่นจะถูกกินคืนหมด
กล้อง AI ที่มองแท่นชั่งทำหน้าที่เดียวคือตรวจว่ามีคนอยู่บนแท่นชั่งหรือไม่ ถ้าเจอ ระบบจะไม่ส่งคำสั่งชั่งต่อ และขึ้นข้อความแจ้งที่หน้าจอห้องควบคุมว่าตรวจพบคนในพื้นที่แท่นชั่ง
เจ้าหน้าที่จะแจ้งผ่านลำโพงประจำช่องนั้นให้คนขับกลับขึ้นรถ แล้วจึงกดให้ระบบทำงานต่อ ผลคือกฎที่ว่าห้ามลงจากรถขณะชั่ง กลายเป็นสิ่งที่ระบบบังคับได้จริง ไม่ใช่แค่ข้อความบนป้ายที่ทุกคนเดินผ่าน
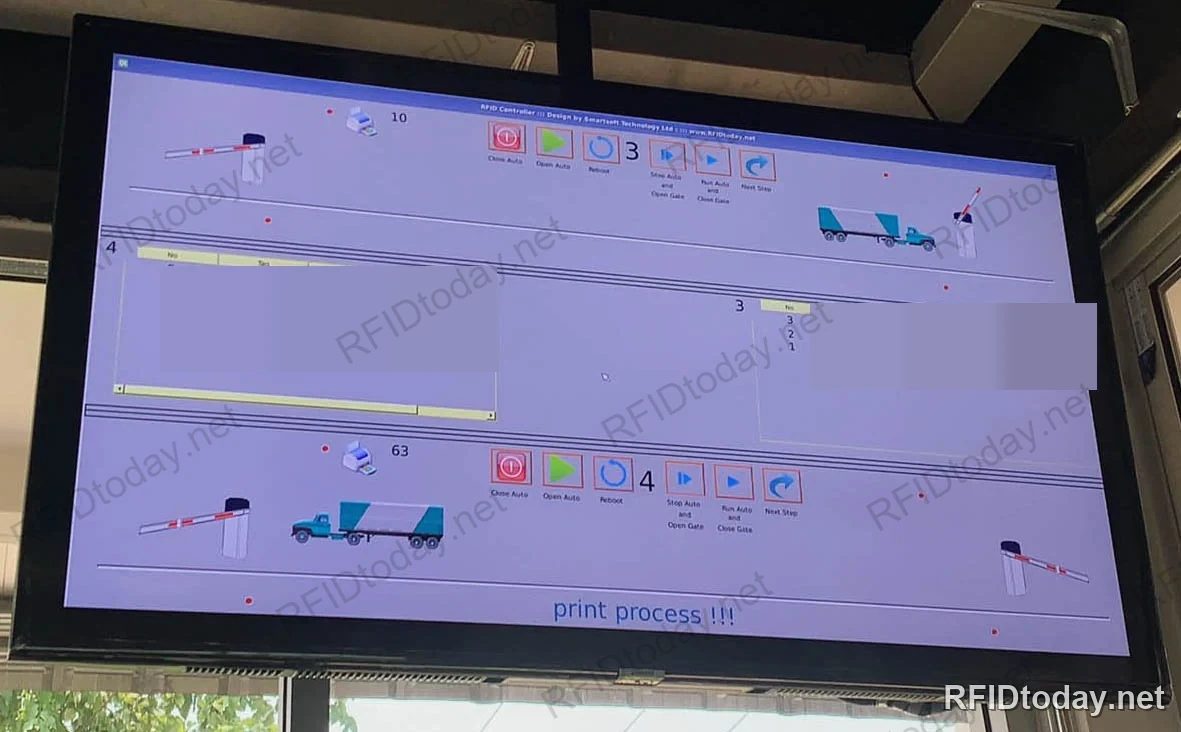
หน้าจอนี้ยังเป็นจุดที่เจ้าหน้าที่เห็นทุกช่องชั่งพร้อมกัน ทั้งสถานะไม้กั้น ปริมาณกระดาษที่เหลือในตู้พิมพ์ คิวรถที่รออยู่ และข้อความแจ้งเตือนเมื่อมีอะไรไม่เป็นไปตามขั้นตอน
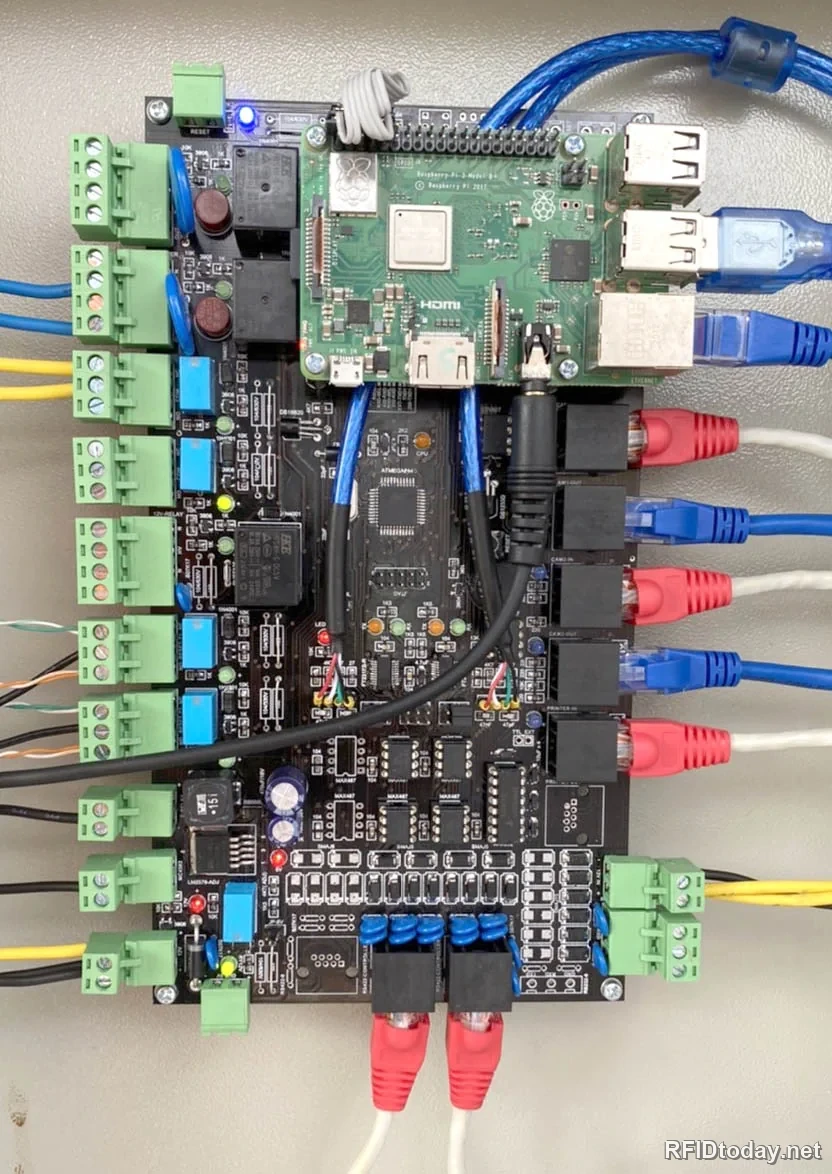
ส่วนที่มองเห็นอยู่ข้างช่องทางวิ่ง ส่วนที่เหลืออยู่ในตู้ควบคุม
ทั้งหมดมารวมที่บอร์ดควบคุมในตู้ ซึ่งเราออกแบบและประกอบเอง หนึ่งบอร์ดคุมหนึ่งช่องชั่ง แล้วต่อขึ้นไปที่บอร์ดควบคุมหลักที่คุยกับโปรแกรมชั่งน้ำหนักและระบบกล้อง การแยกเป็นชั้นแบบนี้ทำให้เพิ่มช่องชั่งที่สี่หรือห้าได้โดยไม่ต้องแก้ของเดิม
เพราะรถที่เข้าโรงงานไม่ได้เป็นรถประจำทั้งหมด
ตัวเลขจากการจับเวลาทั้งขบวนการที่หน้างาน ไม่ใช่ค่าจากสเปก
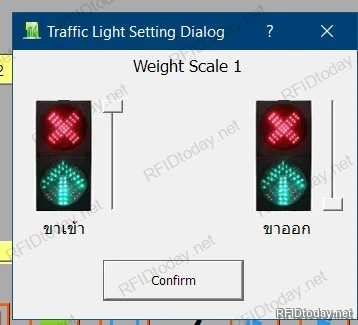
สัญญาณไฟจราจรของแต่ละช่องตั้งค่าได้จากโปรแกรม แล้วค่าจะถูกส่งลงไปเก็บไว้ที่ตัวควบคุมหน้างาน ช่องไหนปิดซ่อมก็ตั้งเป็นไฟแดงค้างไว้ได้โดยไม่ต้องไปถอดสายที่หน้างาน
งานนี้ไม่ได้ยากที่การอ่าน RFID ให้ติด แต่ยากที่การออกแบบว่าระบบจะทำอย่างไรเมื่อสิ่งต่างๆ ไม่เป็นไปตามแผน รถจอดไม่เข้าตำแหน่ง ล้อล้ำออกนอกแท่น น้ำหนักไม่นิ่งสักที บัตรอ่านไม่ติด กระดาษหมด คนขับไม่หยิบตั๋ว ทุกกรณีเหล่านี้ต้องมีทางออกที่ชัดเจน ไม่ใช่ปล่อยให้รถค้างอยู่กลางแท่นโดยไม่มีใครรู้ว่าต้องทำอะไรต่อ
เราจึงกำหนดรหัสข้อผิดพลาดและคำเตือนเป็นชุดที่ตายตัว แยกตามจังหวะที่ 1 ถึง 3 พร้อมระบุให้ชัดว่าแต่ละรหัสระบบจะทำอะไรต่อเอง เช่น กรณีน้ำหนักยังไม่นิ่ง ระบบจะรอ 90 วินาทีแล้วส่งคำสั่งชั่งซ้ำให้เอง และกรณีที่ต้องยกเลิกการชั่ง ไม้กั้นจะเปิดโดยไม่พิมพ์ตั๋วออกมา นอกจากนี้ยังทำคู่มือแก้ปัญหาให้ทีมหน้างานใช้เอง ว่าอาการแบบไหนเกิดจากอะไรและต้องทำอะไรก่อนโทรเรียกเรา
อีกข้อคือต้องมีทางลัดกลับไปสู่การทำมือเสมอ รีโมทเปิดปิดไม้กั้นและปุ่มหยุดระบบมีไว้ให้ใช้จริง เพราะระบบอัตโนมัติที่ไม่มีทางออกฉุกเฉินคือระบบที่ทำให้ทั้งโรงงานหยุดเมื่อมันมีปัญหา
เล่าขั้นตอนปัจจุบันให้เราฟัง เราช่วยประเมินว่า RFID คุ้มกับงานนั้นไหม ปรึกษาฟรี