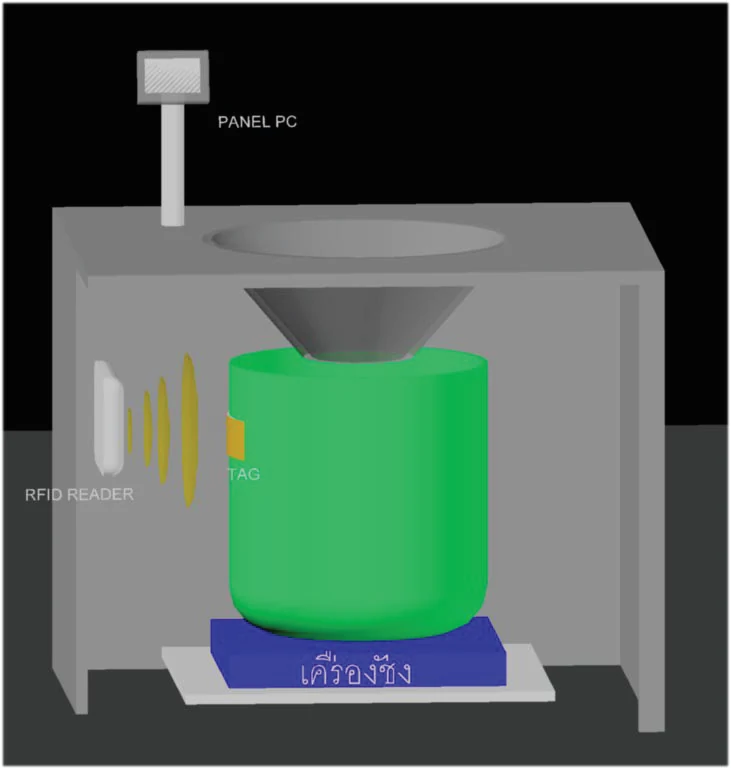
ถังวัตถุดิบติด RFID Tag ไว้ที่ตัวถัง เครื่องอ่านที่ข้างสถานีจึงรู้ทันทีว่าถังที่ยกมาวางคือถังของวัตถุดิบตัวไหน ไม่ใช่ให้คนอ่านป้ายแล้วพิมพ์เอง
ถังวางอยู่บนเครื่องชั่งที่ต่อตรงเข้าระบบ น้ำหนักที่ขึ้นบนหน้าจอจึงเป็นน้ำหนักจริงที่อ่านจากตาชั่ง ไม่ใช่ตัวเลขที่คนคีย์
Panel PC ที่สถานีแสดงรายการที่ต้องเตรียมทีละบรรทัด พนักงานจึงเห็นว่ากำลังชั่งตัวไหน ต้องได้เท่าไร และชั่งได้จริงเท่าไร ในหน้าจอเดียว
ความเสียหายของงานเซรามิกมาทีหลังเสมอ และมาตอนที่แก้ไม่ได้แล้ว
สามข้อนี้คือขอบเขตงานที่ตกลงกันตั้งแต่ต้น
รับแผนการผลิตจาก ERP โดยตรง พนักงานไม่ต้องคีย์เลขออร์เดอร์หรือรหัสสูตรใหม่ที่หน้างาน
ทุกครั้งที่วางถังลงบนเครื่องชั่ง ระบบต้องเทียบทั้งตัววัตถุดิบและน้ำหนักกับสูตรทันที ถ้าไม่ตรงต้องแจ้งก่อนที่จะเทลงถังผสม
ตัดสต๊อกด้วยน้ำหนักที่ชั่งได้จริงพร้อม Batch ของวัตถุดิบแต่ละตัว ไม่ใช่ตัดตามสูตร
ไล่จากแผนการผลิตใน ERP ลงมาถึงถังวัตถุดิบที่วางอยู่บนตาชั่ง
ขั้นตอนที่พลาดแล้วแพงที่สุด เพราะพลาดแล้วต้องทิ้งทั้งถัง
เหตุผลที่การแจ้งเตือนต้องดังและเห็นได้ทั้งพื้นที่ ไม่ใช่เด้งอยู่บนมือถือเครื่องเดียว คือถ้าเทลงไปแล้วย้อนกลับไม่ได้ เมื่อ QC ตรวจคุณภาพแล้วไม่ผ่าน ต้องเทน้ำยาทิ้งทั้งถัง ซึ่งไม่ได้เสียแค่ค่าวัตถุดิบ แต่เสียเวลาเครื่องปั่นและเสียคิวการผลิตที่ต่อคิวรออยู่ด้วย
ก่อนมีระบบนี้ ปัญหาการเทผิดแล้วต้องทิ้งทั้งถังเกิดขึ้นบ่อยมาก เพราะไม่มีจุดไหนเลยในขั้นตอนเดิมที่หยุดคนไว้ได้ก่อนเท การตรวจทุกอย่างอยู่ปลายทางที่ QC ซึ่งเป็นเวลาที่สายไปแล้วเสมอ
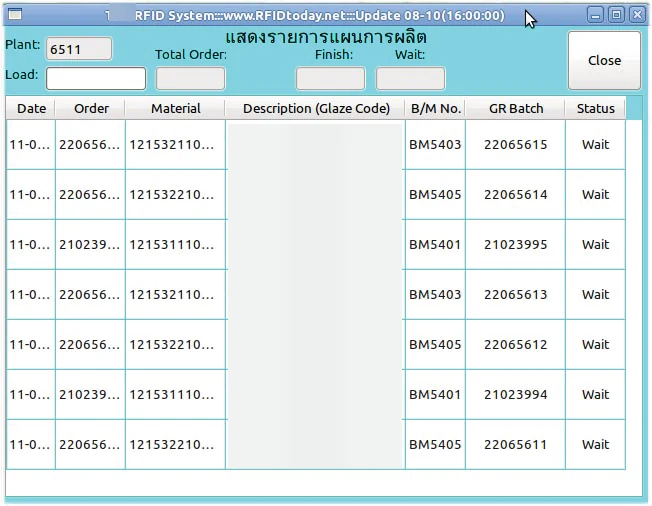
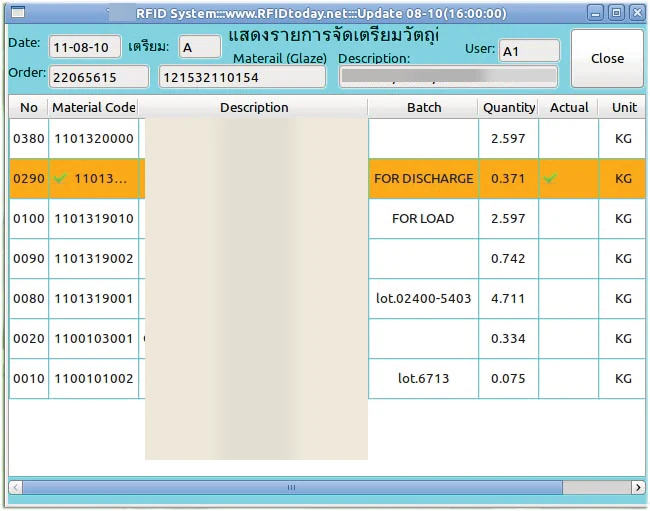
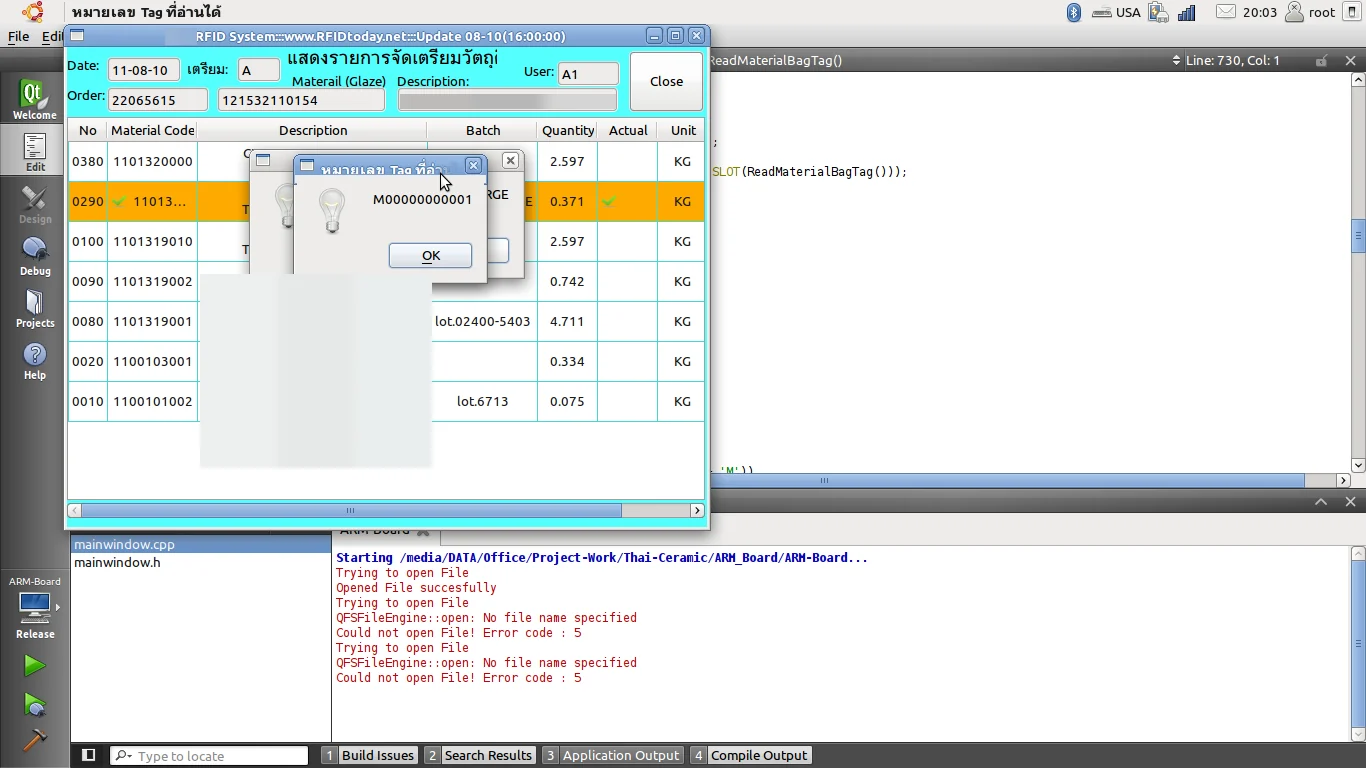
สองจอที่สถานีเตรียมวัตถุดิบ จอแรกคือคิวงาน จอที่สองคือรายการที่กำลังชั่ง
ซ้ายคือคิวงานที่ไหลมาจาก ERP พนักงานเลือกงานจากจอนี้โดยไม่ต้องคีย์เลขออร์เดอร์ ขวาคือหน้าจอตอนชั่งจริง บรรทัดสีส้มคือตัวที่กำลังทำอยู่ เครื่องหมายถูกสีเขียวคือชั่งผ่านเกณฑ์แล้ว พนักงานจึงรู้ตลอดว่าอยู่ตรงไหนของสูตรและเหลืออีกกี่ตัว
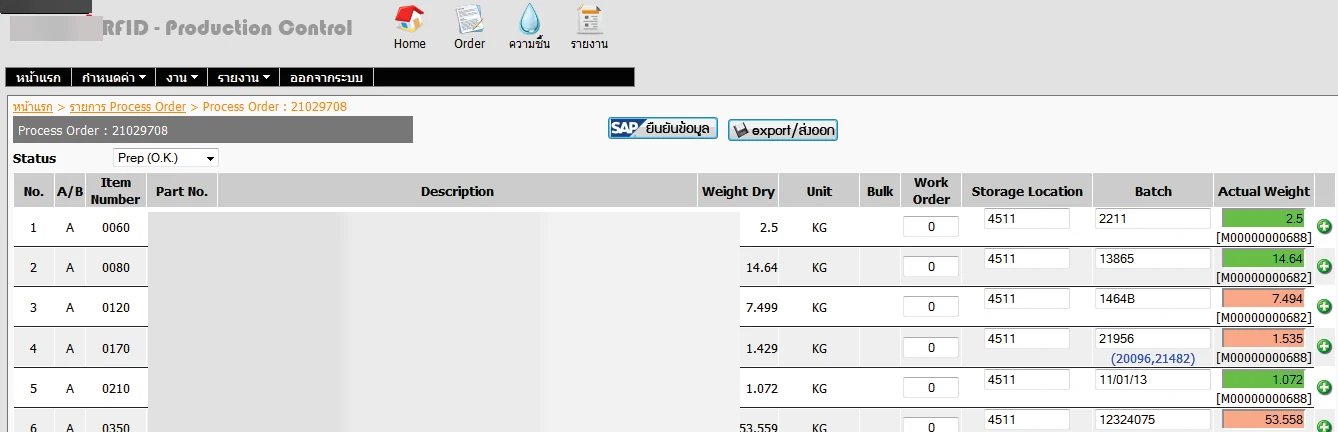
ข้อมูลชุดเดียวกันเปิดดูผ่านเว็บได้ หน้านี้คือจุดที่ตรวจว่างานหนึ่งออร์เดอร์ชั่งครบหรือยังและมีตัวไหนหลุดเกณฑ์ ก่อนกดยืนยันส่งกลับเข้า SAP
คอลัมน์ขวาสุดคือน้ำหนักที่ชั่งได้จริง แถบเขียวคืออยู่ในเกณฑ์ แถบส้มคือหลุดเกณฑ์ เทียบกับน้ำหนักตามสูตรในคอลัมน์ซ้าย ทุกบรรทัดผูกกับ Batch ของวัตถุดิบไว้แล้ว จึงสอบกลับได้ว่าสินค้าล็อตนี้ใช้ของจาก Batch ไหนบ้าง ปุ่มบนหัวตารางคือการยืนยันส่งยอดกลับเข้า SAP และการ export ออกเป็นไฟล์
ในภาพชุดนี้เราปิดบังชื่อลูกค้า ชื่อเคมี และรหัสสูตรน้ำเคลือบไว้ทั้งหมด เพราะรายชื่อเคมีคู่กับปริมาณคือสูตรของลูกค้า และรหัสสูตรก็ชี้กลับไปที่รุ่นสินค้าได้ ส่วนรหัสวัตถุดิบ น้ำหนัก Batch และแถบสีผ่านหรือไม่ผ่าน คงไว้ทั้งหมดเพื่อให้เห็นวิธีทำงานจริง
ของที่เคยไม่มีใครนับ กลายเป็นตัวเลขที่เปิดดูได้
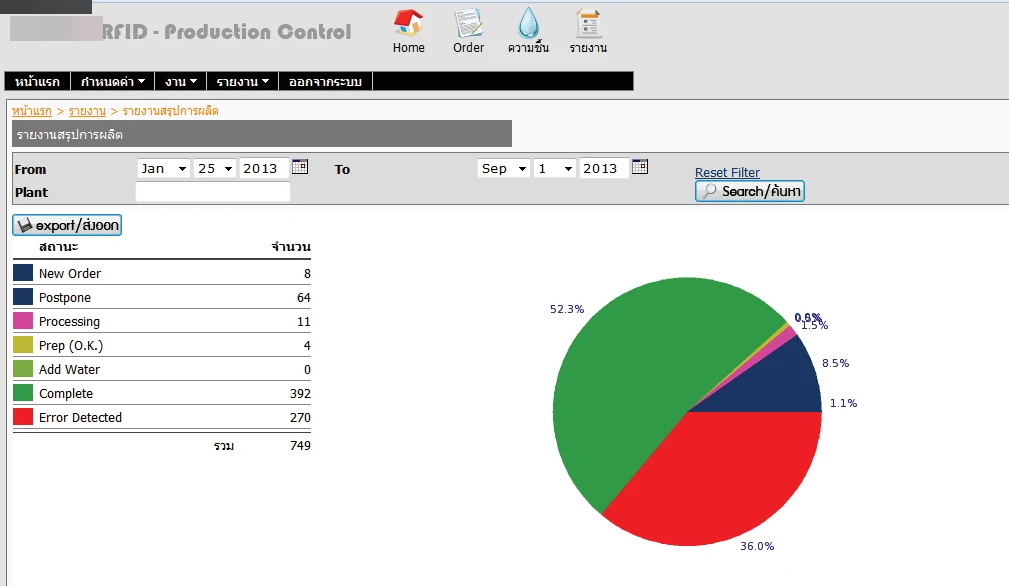
หน้ารายงานสรุปแจกแจงงานทั้งหมดในช่วงที่เลือกออกเป็นสถานะ ทั้งงานใหม่ งานที่เลื่อน งานที่กำลังทำ งานที่เตรียมผ่านแล้ว งานที่เสร็จ และ งานที่ระบบตรวจพบว่าเตรียมไม่ตรงตาม BOM
ในภาพนี้ จากงานทั้งหมด 749 รายการ มี 270 รายการที่ถูกระบบจับได้ว่าไม่ตรง คิดเป็น 36% ตัวเลขนี้ไม่ได้แปลว่าของเสีย 270 ล็อต แต่แปลว่ามีการเตรียมที่ไม่ตรงสูตรเกิดขึ้น 270 ครั้ง และถูกจับได้ตอนที่ยังแก้ทัน
ประเด็นที่สำคัญกว่าตัวเลขคือ ก่อนมีระบบนี้ ความไม่ตรงเหล่านั้นก็เกิดขึ้นอยู่แล้ว เพียงแต่ไม่มีใครนับ และไม่มีใครรู้ว่ามันเกิดบ่อยแค่ไหน
ตั้งแต่กระดานไวท์บอร์ดวันแรก จนถึงเฟิร์มแวร์ที่รันอยู่บนบอร์ดหน้างาน ทีมเดียวทำทั้งหมด
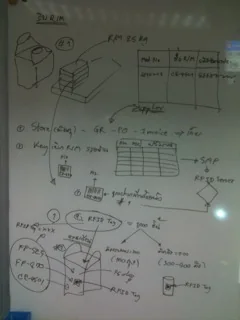
ภาพนี้คือกระดานจากวันที่เราเข้าไป Brainstorm ร่วมกับทีมของลูกค้า ไล่ตั้งแต่ของเข้าคลังเป็นกระสอบ ไปจนถึงจุดที่จะติด RFID Tag และจุดที่ข้อมูลต้องวิ่งกลับเข้า SAP
เราทำแบบนี้ทุกงาน เพราะขั้นตอนจริงหน้างานมักไม่เหมือนที่เขียนไว้ในเอกสาร และจุดที่ระบบจะพังคือจุดที่เราเดาเอาเองว่าเขาทำงานกันแบบไหน กระดานแผ่นนี้คือสิ่งที่ทำให้เรารู้ว่าต้องวัดอะไรบ้างก่อนออกแบบ
ภาพขวาคือหน้าจอตอนพัฒนาจริง ด้านหลังคือ Qt Creator ที่กำลังแก้ฟังก์ชันอ่าน Tag ของถังวัตถุดิบ ด้านหน้าคือโปรแกรมที่กำลังรันอยู่ และป๊อปอัปที่แสดงหมายเลข Tag ที่เพิ่งอ่านได้
ตัวโปรแกรมหน้าสถานีเป็น Qt Embedded รันบน ARM board ไม่ใช่พีซีเต็มตัว ซึ่งเป็นงานที่เราถนัด เพราะทำให้ต้นทุนต่อสถานีต่ำพอที่จะติดตั้งหลายจุดได้จริง
ประเด็นไม่ได้อยู่ที่ว่าเทคโนโลยีไหนเท่กว่า แต่อยู่ที่ว่าระบบแบบนี้จับต้องและลงทุนได้ ไม่ใช่ระบบที่ต้องซื้อของสำเร็จรูปยี่ห้อหรูมาใช้อย่างเดียว และเมื่อทุกชั้นเราเขียนเอง เวลาหน้างานขอแก้เงื่อนไข เราแก้ให้ได้จริงโดยไม่ต้องรอผู้ผลิตต่างประเทศ
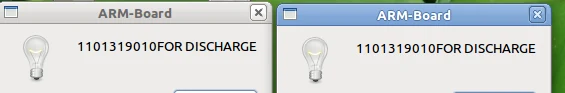
สองหน้าต่างนี้คือตัวจำลองป้ายแสดงผลที่สถานี แต่ละจอแสดงรหัสวัตถุดิบพร้อมคำสั่งที่ต้องทำกับถังนั้น เราทดสอบข้อความและจังหวะการส่งบนโต๊ะก่อน แล้วค่อยต่อเข้าป้ายจริงที่หน้างาน
ที่ต้องมีสองจอเพราะหนึ่งสถานีมีมากกว่าหนึ่งจุดที่คนยืน การแสดงผลจุดเดียวแปลว่าจะมีคนที่มองไม่เห็น
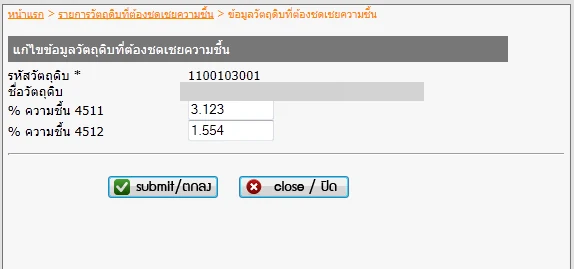
วัตถุดิบบางตัวอุ้มน้ำไม่เท่ากันในแต่ละล็อตและแต่ละฤดู หน้านี้คือจุดที่ฝ่ายคุณภาพใส่ค่าเปอร์เซ็นต์ความชื้นของวัตถุดิบตัวนั้นแยกตามคลัง เข้าไปในระบบ
เมื่อถึงเวลาชั่ง ระบบจะเอาค่านี้ไปคำนวณย้อนกลับว่าต้องชั่งน้ำหนักเปียกเท่าไรจึงจะได้เนื้อวัตถุดิบแห้งตรงตามสูตร พนักงานหน้าเครื่องชั่งจึงไม่ต้องคิดเลขเอง และไม่ต้องรู้ด้วยซ้ำว่ามีการชดเชยเกิดขึ้น
นี่คือรายละเอียดที่มองไม่เห็นจากภายนอก แต่เป็นตัวชี้ขาดว่าระบบคุมสูตรได้จริงหรือแค่คุมตัวเลขบนตาชั่ง
รูปแบบของงานนี้คือผสมของหลายตัวตามสูตร แล้วความผิดพลาดไปโผล่ตอนปลายทาง อุตสาหกรรมไหนมีลักษณะนี้ก็ใช้โครงสร้างเดียวกันได้ เปลี่ยนแค่นิยามของสูตรและเกณฑ์ที่ยอมรับได้
สิ่งที่ต้องคุยกันก่อนเสมอคือเกณฑ์ที่ยอมรับได้ของแต่ละวัตถุดิบ เพราะบางตัวคลาดเคลื่อนได้เป็นเปอร์เซ็นต์ แต่บางตัวคลาดเคลื่อนได้แค่ไม่กี่กรัม ถ้าตั้งเกณฑ์แคบเกินไปหน้างานจะติดทั้งวัน ถ้ากว้างเกินไปก็เท่ากับไม่ได้ตรวจ
งานนี้สอนเรื่องเดียวที่ชัดมาก คือ RFID อย่างเดียวไม่พอ ถ้าอ่าน Tag ได้ว่าเป็นวัตถุดิบตัวไหนแต่ไม่รู้ว่าชั่งได้เท่าไร ระบบก็ยังตรวจอะไรไม่ได้ จุดที่ทำให้งานนี้ใช้ได้จริงคือการที่ RFID ทำงานคู่กับตาชั่งและกับ BOM พร้อมกันทั้งสามทาง
อีกเรื่องคือการแจ้งเตือนต้องอยู่ในที่ที่คนมองเห็นตอนนั้น เราเริ่มจากแสดงผลบนหน้าจออย่างเดียว แล้วพบว่าคนที่กำลังยกถังไม่ได้จ้องจอ การเพิ่มป้าย LED และสัญญาณเสียงที่หน้างานจึงไม่ใช่ของตกแต่ง แต่เป็นสิ่งที่ทำให้ระบบถูกใช้จริง
ข้อสุดท้ายคือเรื่องความชื้น ตอนออกแบบแรกเราคิดว่าชั่งให้ตรงก็จบ แต่หน้างานจริงวัตถุดิบบางตัวอุ้มน้ำไม่เท่ากันในแต่ละวัน การชั่งให้ตรงตัวเลขจึงไม่เท่ากับได้เนื้อวัตถุดิบตรงตามสูตร ระบบต้องชดเชยความชื้นให้ก่อนถึงจะเรียกได้ว่าคุมสูตรได้จริง
เล่าขั้นตอนปัจจุบันให้เราฟัง เราช่วยประเมินว่า RFID คุ้มกับงานนั้นไหม ปรึกษาฟรี