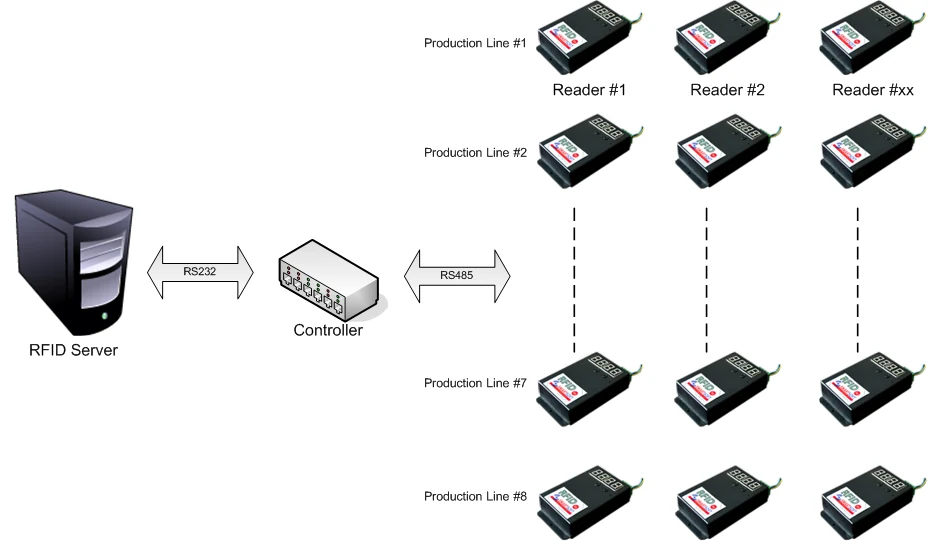
หนึ่งสายการผลิตมี Reader หลายตัว หนึ่งตัวต่อหนึ่งโต๊ะ ทุกตัวต่อพ่วงกันบนสาย RS485 เข้า Controller แล้วส่งต่อเข้าเซิร์ฟเวอร์ โครงสร้างนี้คือเหตุผลที่ระบบขยายจากไม่กี่สิบจุดไปถึงหลักพันจุดได้โดยไม่ต้องรื้อของเดิม
ข้อมูลการผลิตมีอยู่แล้ว แต่มาถึงช้าเกินกว่าจะแก้อะไรทัน
สามข้อนี้คือขอบเขตงานที่ตกลงกันตั้งแต่ต้น
ทุกครั้งที่ชิ้นงานผ่านโต๊ะหนึ่ง ข้อมูลต้องเข้าระบบกลางทันที ไม่ผ่านกระดาษ ไม่รอรวบรวม
คนที่โต๊ะต้องทำงานเดิม ไม่ต้องกรอกอะไรเพิ่ม การบันทึกต้องเกิดจากการวางมัดงานลงบนโต๊ะเท่านั้น
โรงงานมีโต๊ะหลายร้อยโต๊ะต่อหนึ่งอาคาร ระบบต้องรองรับการเพิ่มจุดอ่านโดยไม่ทำให้ต้นทุนต่อจุดพุ่ง
ถ้าดูเผินๆ UHF ดูเหนือกว่าเพราะอ่านได้ไกลกว่า แต่พอลงไปที่หน้างานจริง ระยะอ่านไกลกลายเป็นปัญหา ไม่ใช่ข้อดี โต๊ะเย็บวางชิดกันเป็นแถว ถ้าเครื่องอ่านที่โต๊ะหนึ่งอ่านติดมัดงานของโต๊ะข้างๆ ไปด้วย ข้อมูลที่ได้จะผิดทันทีและไล่หาต้นเหตุยากมาก
HF ที่ความถี่ 13.56 MHz มีระยะอ่านสั้นในระดับไม่กี่เซนติเมตร ซึ่งแปลว่าอ่านได้เฉพาะมัดงานที่วางบนโต๊ะตัวนั้นจริงๆ ความสั้นของระยะอ่านจึงเป็นคุณสมบัติที่เราต้องการ ไม่ใช่ข้อจำกัดที่ต้องทน
อีกเหตุผลคือราคาต่อจุด เมื่อต้องติดตั้งเกินหนึ่งพันชุด ส่วนต่างของราคาต่อชุดจะถูกคูณด้วยพัน การเลือกอุปกรณ์ที่พอดีกับงานจึงมีผลกับงบประมาณมากกว่าการเลือกอุปกรณ์ที่สเปกสูงที่สุด
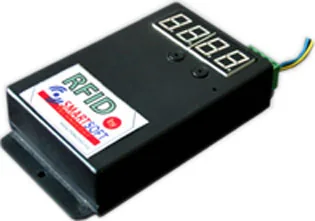
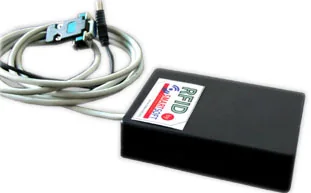
ซ้ายคือเครื่องอ่านประจำโต๊ะ มีจอตัวเลขบนฝาเครื่องให้พนักงานเห็นทันทีว่าระบบรับงานแล้ว ขวาคือ Controller ที่รวมสัญญาณจากเครื่องอ่านหลายตัวก่อนส่งเข้าเซิร์ฟเวอร์ ทั้งสองตัวเป็นอุปกรณ์ที่เราออกแบบและผลิตเอง
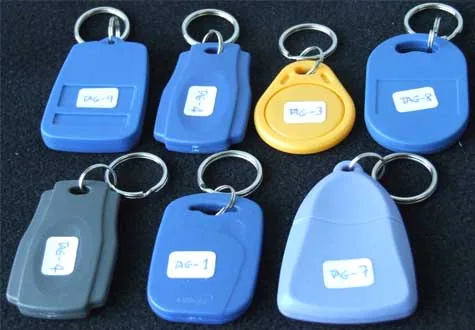
Tag ถูกเขียนข้อมูลของงานล็อตนั้นไว้ก่อนปล่อยเข้าไลน์ แล้วผูกติดไปกับมัดงาน ทุกครั้งที่มัดงานถูกวางลงบนโต๊ะ เครื่องอ่านจะรู้ทันทีว่างานชิ้นไหน ขั้นตอนไหน อยู่ที่โต๊ะไหน และเวลาเท่าไร โดยพนักงานไม่ต้องทำอะไรเพิ่มเลย
Tag แบบนี้เขียนทับได้ พอจบล็อตก็ล้างข้อมูลแล้วเอากลับมาใช้ใหม่ได้เรื่อยๆ ซึ่งเป็นสิ่งที่ใบงานกระดาษทำไม่ได้ และเป็นจุดที่ทำให้ขั้นตอนการทำงานกลายเป็นระบบไร้เอกสารได้จริง
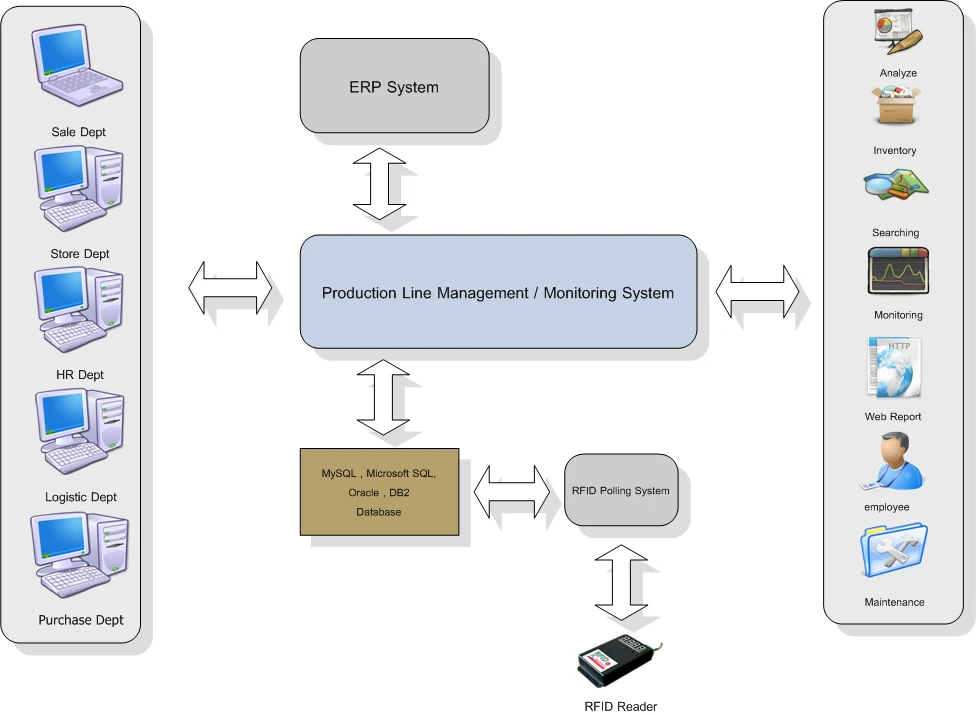
ตัวระบบไม่ได้อยู่ลอยๆ แต่ถูกวางให้ต่อกับของที่โรงงานใช้อยู่แล้ว
เมื่อทุกการผลิตถูกบันทึกทันที ข้อมูลเดิมที่เคยได้ตอนสิ้นวันก็เปลี่ยนรูปไป
รูปแบบของงานนี้คือของเดินผ่านจุดทำงานหลายจุด และต้องรู้ว่าตอนนี้อยู่จุดไหน อุตสาหกรรมไหนมีลักษณะนี้ก็ใช้โครงสร้างเดียวกันได้ เปลี่ยนแค่นิยามของขั้นตอนการผลิต
สิ่งที่ต้องตัดสินใจใหม่ในแต่ละงานคือเลือกความถี่และชนิดของ Tag ให้เหมาะกับระยะอ่านที่ต้องการ เพราะระยะอ่านที่ถูกต้องคือระยะที่อ่านติดเฉพาะของที่ต้องการอ่าน ไม่ใช่ไกลที่สุดเท่าที่จะไกลได้
งานนี้เป็นงานที่จำนวนจุดติดตั้งมากกว่าปกติหลายเท่า สิ่งที่ตัดสินความสำเร็จจึงไม่ใช่ความสามารถของเครื่องอ่านตัวเดียว แต่เป็นต้นทุนต่อจุดและความทนทานเมื่อคูณด้วยหลักพัน อุปกรณ์ที่ดูดีในห้องทดสอบแต่ต้องดูแลบ่อย จะกลายเป็นภาระทันทีเมื่อมันมีอยู่พันตัวในโรงงาน
บทเรียนอีกข้อคือการแยก RFID Polling System ออกจากตัวระบบหลักตั้งแต่ต้น ทำให้เรื่องฮาร์ดแวร์กับเรื่องตรรกะการผลิตไม่พันกัน เวลาเปลี่ยนรุ่นอุปกรณ์หรือเพิ่มจุดอ่าน จึงกระทบแค่ส่วนเดียว ไม่ลามไปทั้งระบบ
เล่าขั้นตอนปัจจุบันให้เราฟัง เราช่วยประเมินว่า RFID คุ้มกับงานนั้นไหม ปรึกษาฟรี