ระบบควบคุมการเคลื่อนไหวกล่องอะไหล่ด้วย RFID และ Barcode ตั้งแต่เบิกจากคลังจนถึงส่งกลับ

กล่องอะไหล่ในโรงงานวนเป็นลูปทุกวัน คลัง ไลน์ผลิต Pre-Assembly แล้วกลับเข้าคลังอีกรอบ ระบบนี้ทำให้ทุกจังหวะที่กล่องขยับถูกบันทึกเอง โดยพนักงานไม่ต้องหยุดงานมากรอกอะไรเพิ่ม

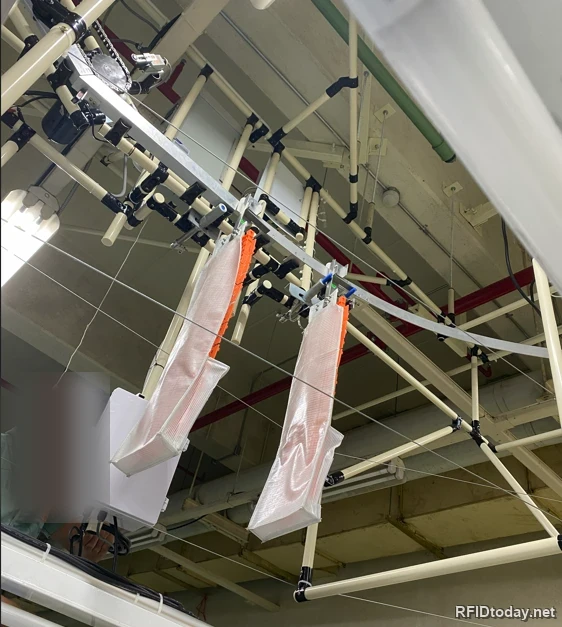
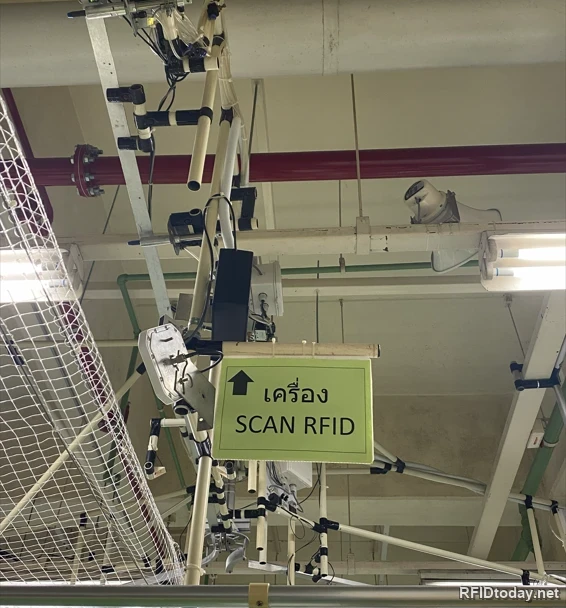
จุดสแกน RFID ที่ติดตั้งเหนือทางเดินในโรงงาน มีเสาอากาศและตู้ควบคุมยึดกับโครงท่อ พร้อมป้ายลูกศรชี้ขึ้นเขียนว่าเครื่อง SCAN RFID ภาพจากหน้างานจริง
ช่างกำลังติดตั้งเสาอากาศ RFID สองต้นในปลอกป้องกัน ยึดกับโครงท่อเหนือทางเดิน คู่กับตู้ควบคุมสีขาวที่ติดอยู่ข้างกัน ภาพจากหน้างานจริง ปิดบังใบหน้าแล้ว

ซ้ายคือจุดสแกนที่ติดตั้งเสร็จแล้ว ขวาคือตอนกำลังติดตั้งเสาอากาศ ทั้งเสาอากาศและตู้ควบคุมยึดอยู่กับโครงท่อเหนือทางเดิน ไม่ได้กินพื้นที่พื้นโรงงานเลยแม้แต่ตารางเมตรเดียว ซึ่งเป็นเงื่อนไขที่หลีกเลี่ยงไม่ได้ในพื้นที่ที่ทุกตารางเมตรถูกใช้งานอยู่แล้ว

ป้ายลูกศรชี้ขึ้นเขียนว่า “เครื่อง SCAN RFID” ติดไว้ตรงจุดที่ต้องเข็นผ่าน เพราะระบบแบบนี้จะทำงานได้ก็ต่อเมื่อคนหน้างานรู้ว่าต้องเข็นผ่านตรงไหน รายละเอียดเล็กๆ แบบป้ายบอกทางจึงเป็นส่วนหนึ่งของงานติดตั้ง ไม่ใช่ของแถม

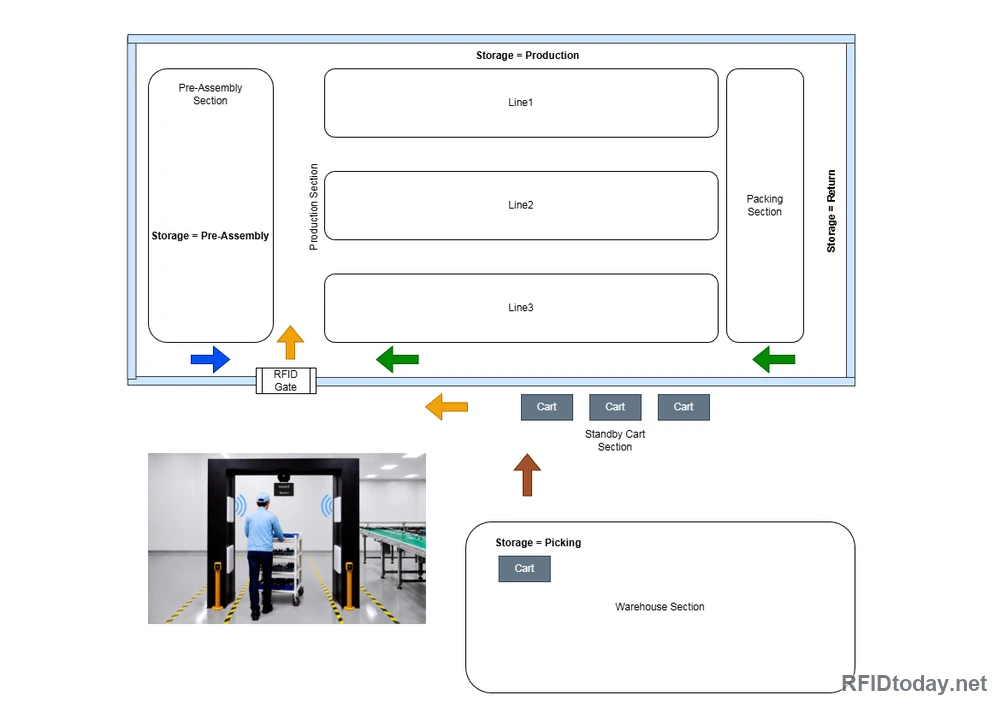
ผังพื้นที่ปฏิบัติงาน แสดงโซนคลัง จุดจอดรถเข็น Standby ไลน์ผลิตสามไลน์ โซน Pre-Assembly โซน Packing และ RFID Gate ที่เป็นทางเข้าออกเดียวระหว่างคลังกับพื้นที่ไลน์ผลิต
ผังพื้นที่จากเอกสารออกแบบระบบ

หัวใจของผังนี้อยู่ที่ RFID Gate เป็นทางเข้าออกเดียวระหว่างคลังกับพื้นที่ไลน์ผลิต ทุกกล่องที่ข้ามเส้นนี้ต้องถูกอ่านและตรวจสอบ ไม่มีทางลัด และแต่ละโซนเป็นตัวกำหนดสถานะของกล่องที่อยู่ในโซนนั้นเอง คลังคือ Picking ไลน์ผลิตคือ Production โซนประกอบย่อยคือ Pre-Assembly และโซน Packing คือ Return

ปัญหาของการคุมกล่องอะไหล่แบบเดิม

ของไม่ได้หาย แต่ไม่มีใครรู้ว่าตอนนี้อยู่ตรงไหนและเท่าไร

  • กล่องอะไหล่วนเป็นลูปทุกวัน ออกจากคลัง เข้าไลน์ ไปประกอบย่อย กลับเข้าไลน์ แล้วส่งกลับคลัง จุดที่ของขยับมีหลายจุด แต่จุดที่มีการบันทึกมีแค่ต้นทางกับปลายทาง
  • อะไหล่ที่อยู่ในไลน์ผลิตตอนนี้มีเท่าไรเป็นตัวเลขที่ตอบได้ก็ต่อเมื่อเดินไปนับ ซึ่งแปลว่าตอบไม่ได้ในเวลาที่ต้องใช้
  • การย้ายกล่องระหว่างรถเข็นเกิดขึ้นจริงหน้างานเสมอ แต่ไม่เคยถูกบันทึก รายการของรถเข็นจึงเพี้ยนไปตั้งแต่ก่อนถึงประตู
  • เมื่อของขาดหรือเกิน ไม่มีข้อมูลพอจะบอกได้ว่าเกิดขึ้นตอนไหนและใครเกี่ยวข้อง เหลือแค่การสรุปตอนสิ้นเดือนว่ายอดไม่ตรง

โครงสร้างระบบ

อุปกรณ์และผู้ใช้งานทุกส่วนคุยกับเซิร์ฟเวอร์กลางชุดเดียว

  • เครื่องอ่าน Barcode บน Android สำหรับพนักงานใช้สแกนรถเข็นและกล่องอะไหล่หน้างาน
  • RFID Gate ประตูอ่าน RFID อัตโนมัติ ตรวจทั้งรถเข็น กล่องอะไหล่ และบัตรพนักงานที่ผ่านเข้าออก
  • Central Server รัน Web Application, REST API และฐานข้อมูล ทุกอุปกรณ์เขียนข้อมูลเข้าที่เดียว
  • Material Master คือตารางที่ผูก RFID Tag เข้ากับ Barcode ของกล่องอะไหล่ เป็นจุดเดียวที่ทำให้ Barcode กับ RFID พูดถึงของชิ้นเดียวกันได้
  • ฝั่งผู้ใช้เปิดดูสถานะและออกรายงานผ่าน Web Application ไม่ต้องติดตั้งโปรแกรมที่เครื่อง

วงจรสถานะของกล่องอะไหล่

ทั้งระบบตั้งอยู่บนค่าเดียว คือสถานะ Storage ของกล่องแต่ละใบ

ลำดับการเคลื่อนที่คือ คลัง → จุดจอด Standby → ไลน์ผลิต → Pre-Assembly → กลับเข้าไลน์ผลิต → ส่งคืน → คลัง แล้ววนใหม่ ทุกครั้งที่กล่องข้ามโซน สถานะจะถูกเปลี่ยนโดยระบบ ไม่ใช่โดยคนเลือกจากเมนู

  • Empty กล่องว่างที่อยู่ในคลัง รอถูกเบิกไปบรรจุอะไหล่รอบถัดไป
  • Picking ถูกจัดขึ้นรถเข็นแล้ว แต่ยังไม่ได้ผ่านประตูเข้าไลน์ผลิต
  • Production ผ่านประตูเข้าไลน์ผลิตแล้ว นี่คือสถานะเดียวที่ถือว่าเป็นสต๊อกอยู่ในไลน์จริง
  • Pre-Assembly ถูกนำไปประกอบย่อยที่โซน Pre-Assembly และรอส่งกลับเข้าไลน์
  • Return ใช้อะไหล่หมดแล้ว กำลังถูกส่งออกจากไลน์เพื่อกลับเข้าคลัง

สถานะไม่ได้มาจากการที่คนกดเลือก แต่มาจากการที่ของเดินผ่านจุดที่ระบบอ่านได้

เบิกอะไหล่ด้วยการสแกน Barcode

สองการสแกนต่อกล่อง คือสิ่งที่ผูก “รถเข็นคันนี้” เข้ากับ “กล่องอะไหล่ใบนี้”

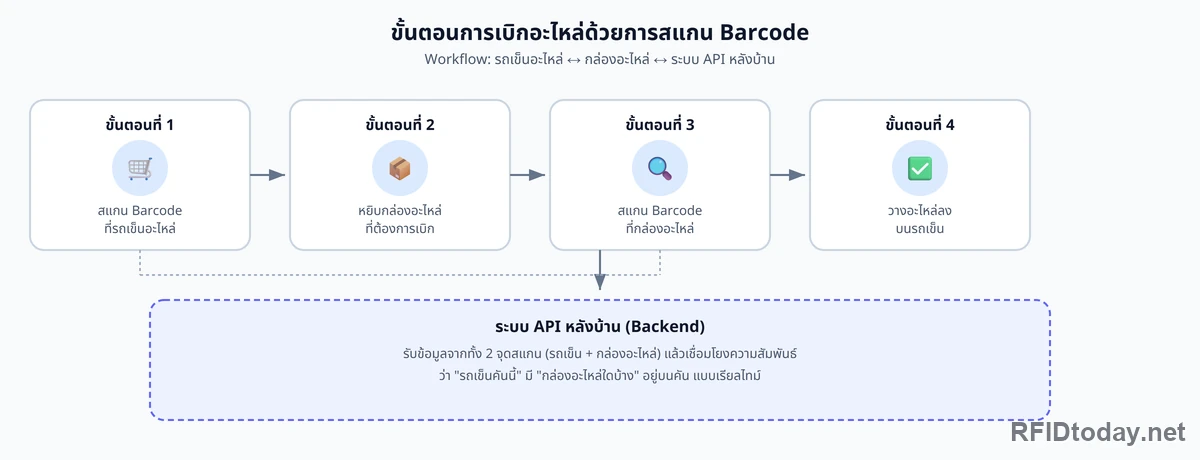
ผังสี่ขั้นตอนการเบิกอะไหล่ ตั้งแต่สแกน Barcode ที่รถเข็น หยิบกล่องอะไหล่ สแกน Barcode ที่กล่อง แล้ววางขึ้นรถเข็น พร้อมกล่องอธิบายว่าระบบ API หลังบ้านเชื่อมข้อมูลสองจุดสแกนเข้าด้วยกัน
ผังขั้นตอนจากเอกสารออกแบบระบบ

พนักงานสแกน Barcode ที่รถเข็นก่อนหนึ่งครั้ง แล้วสแกน Barcode ที่กล่องอะไหล่ทุกใบที่หยิบขึ้นรถ ระบบหลังบ้านรับข้อมูลจากสองจุดสแกนนี้แล้วผูกความสัมพันธ์ว่ารถเข็นคันนี้มีกล่องอะไหล่ใบไหนอยู่บ้าง แบบเรียลไทม์ พร้อมเปลี่ยนสถานะกล่องจาก Empty เป็น Picking ให้เอง

เหตุผลที่จังหวะนี้ใช้ Barcode ไม่ใช้ RFID คือพนักงานกำลังหยิบของทีละใบอยู่แล้ว การสแกนจึงไม่ได้เพิ่มงาน แต่กลับกลายเป็นการยืนยันเจตนาว่ากล่องใบนี้ถูกตั้งใจหยิบขึ้นรถคันนี้ ไม่ใช่แค่บังเอิญวางอยู่ใกล้กัน ซึ่งเป็นสิ่งที่การอ่านระยะไกลให้ไม่ได้

ย้ายกล่องระหว่างรถเข็น โดยที่ข้อมูลยังตรง

ขั้นตอนที่หน้างานทำอยู่แล้วทุกวัน แต่ระบบเดิมไม่เคยรู้

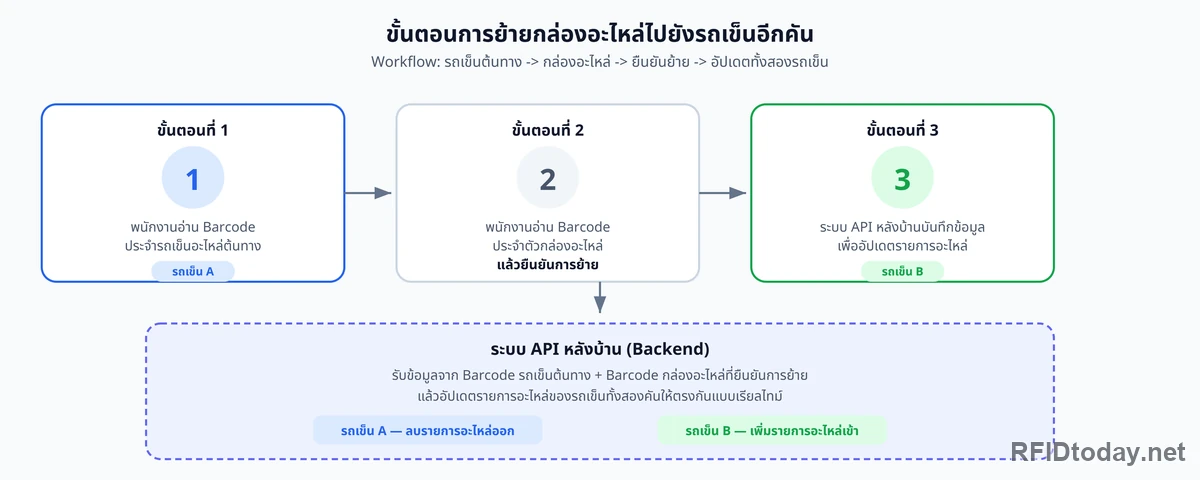
ผังขั้นตอนการย้ายกล่องอะไหล่จากรถเข็นคันหนึ่งไปอีกคัน ตั้งแต่สแกนรถเข็นต้นทาง สแกนกล่องที่ต้องการย้าย ยืนยันการย้าย จนระบบอัปเดตรายการของรถเข็นทั้งสองคัน
ผังขั้นตอนจากเอกสารออกแบบระบบ

ที่จุดจอด Standby การสลับกล่องระหว่างรถเข็นเกิดขึ้นเป็นปกติ เพราะแผนการผลิตเปลี่ยน หรือเพราะรถคันหนึ่งเต็มก่อน ระบบจึงต้องรองรับให้ทำได้โดยไม่ต้องยกเลิกรายการเดิมแล้วเบิกใหม่ทั้งคัน

พนักงานสแกนรถเข็นต้นทาง สแกนกล่องที่จะย้าย ยืนยัน แล้วระบบอัปเดตรายการของรถเข็นทั้งสองคันพร้อมกัน ถ้าจุดนี้ไม่มีในระบบ รายการของรถเข็นจะเพี้ยนตั้งแต่ก่อนถึงประตู แล้ว Gate จะแจ้งเตือนผิดทุกครั้งจนคนเลิกเชื่อการแจ้งเตือน ซึ่งอันตรายกว่าการไม่มีระบบเลย

RFID Gate ทำงานอย่างไร

จุดเดียวที่ของข้ามเส้นได้ และเป็นจุดที่ระบบเปลี่ยนสถานะให้เอง

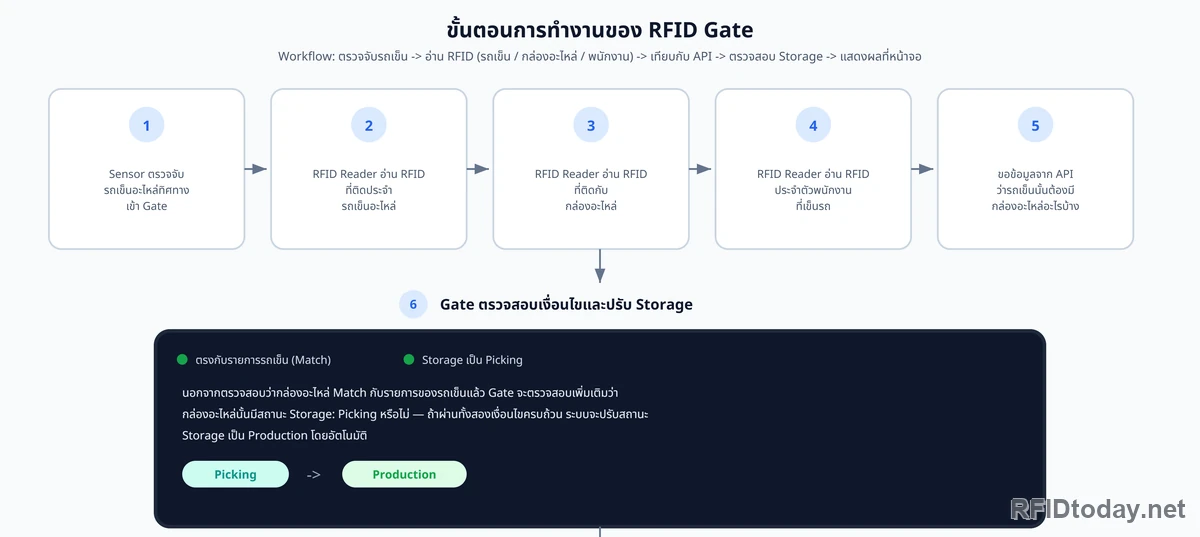
ผังห้าขั้นตอนการทำงานของ RFID Gate ตั้งแต่เซ็นเซอร์ตรวจจับรถเข็น อ่าน RFID ของรถเข็น กล่องอะไหล่ และบัตรพนักงาน แล้วขอข้อมูลจาก API เพื่อตรวจว่ารถเข็นคันนั้นควรมีกล่องใดบ้าง
ผังขั้นตอนจากเอกสารออกแบบระบบ
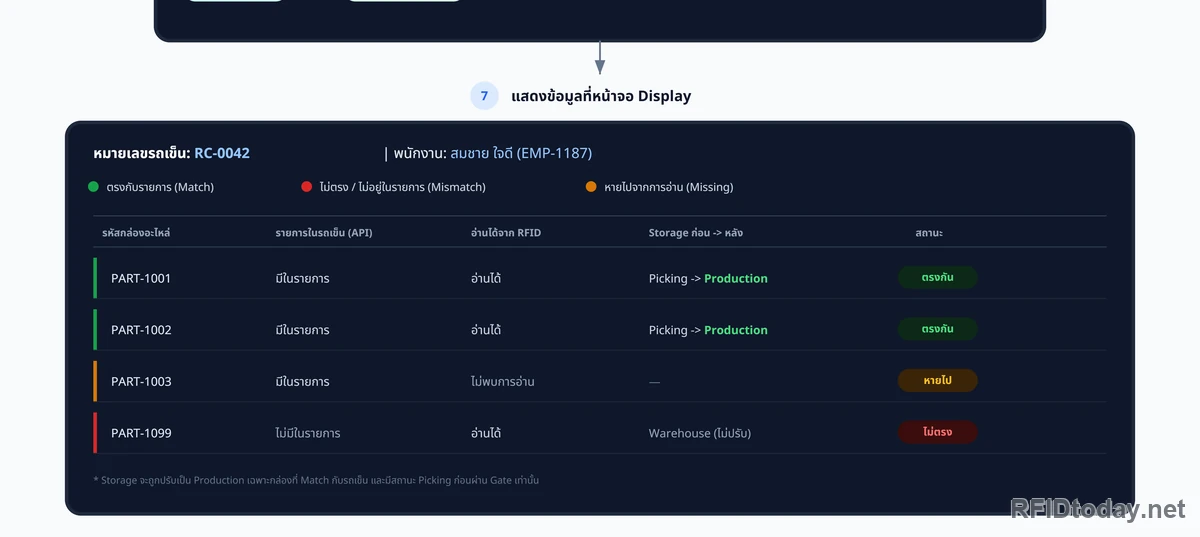
ผังขั้นตอนต่อเนื่องของ RFID Gate ในการตรวจเงื่อนไข ปรับสถานะ Storage จาก Picking เป็น Production และแสดงผลการตรวจสอบที่หน้าจอ
ผังขั้นตอนจากเอกสารออกแบบระบบ

ลำดับคือ เซ็นเซอร์ตรวจจับว่ามีรถเข็นกำลังเข้าประตูจริง จากนั้น Reader อ่าน RFID สามส่วนพร้อมกัน ได้แก่ Tag ประจำรถเข็น Tag ของกล่องอะไหล่ทุกใบ และบัตรประจำตัวพนักงานที่เข็นรถ แล้วขอข้อมูลจาก API ว่ารถเข็นคันนั้นควรมีกล่องอะไรอยู่บ้าง

Gate ตรวจสองเงื่อนไขพร้อมกัน คือรายการตรงกับของรถเข็น และกล่องนั้นมีสถานะเป็น Picking ถ้าผ่านทั้งสองข้อ ระบบจึงปรับสถานะเป็น Production ให้อัตโนมัติ ถ้าไม่ผ่าน รายการนั้นจะถูกบันทึกเป็นความผิดปกติพร้อมระบุรถเข็น พนักงาน และอะไหล่ที่เกี่ยวข้อง

เหตุผลที่จังหวะนี้ต้องเป็น RFID ไม่ใช่ Barcode ตรงไปตรงมา ไม่มีใครมีเวลาหยุดรถเข็นแล้วยิงบาร์โค้ดทีละกล่องที่หน้าประตู ถ้าบังคับให้ทำ คนจะหาทางเลี่ยง และระบบที่ถูกเลี่ยงได้คือระบบที่ข้อมูลไม่มีวันตรง

หน้าจอที่ประตูจริง

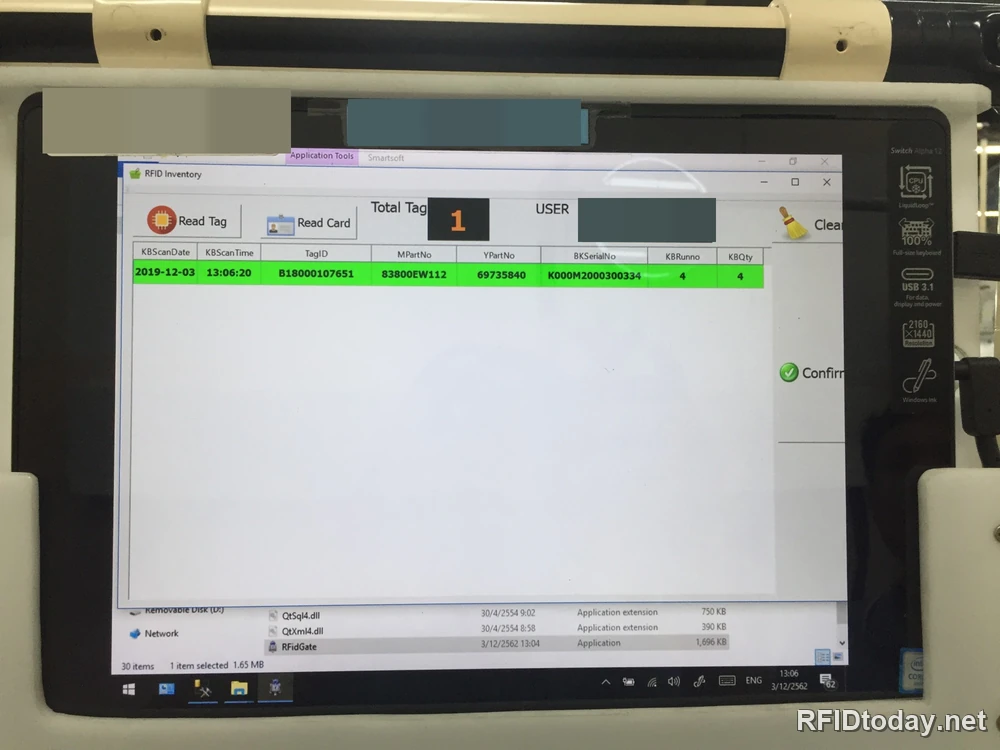
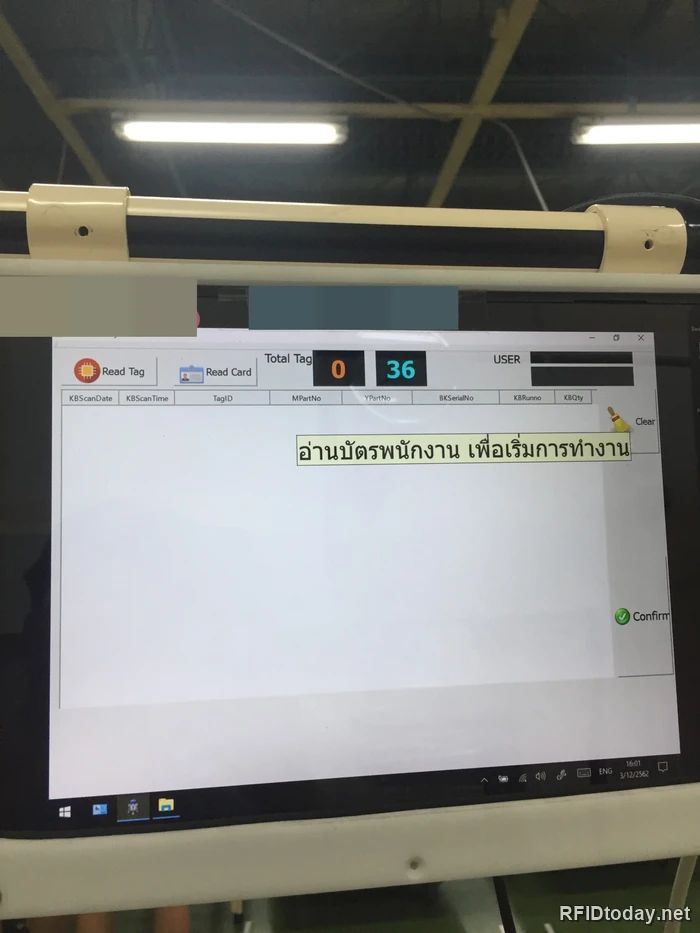
สองภาพนี้ถ่ายจากหน้างานที่ติดตั้งใช้งานจริง เป็นจอที่ประตูซึ่งรันโปรแกรม RFID Inventory ที่เราเขียนเอง

จอที่ประตูแสดงโปรแกรม RFID Inventory หลังอ่าน Tag สำเร็จ แถวข้อมูลขึ้นแถบสีเขียว พร้อมวันเวลาที่อ่าน หมายเลข Tag รหัสอะไหล่ และจำนวน ภาพจากหน้างานจริง ปิดบังป้ายทรัพย์สินและชื่อพนักงานแล้ว
จอที่ประตูขณะยังไม่มีใครอ่านบัตร แสดงข้อความแจ้งให้อ่านบัตรพนักงานเพื่อเริ่มการทำงาน และช่องจำนวน Tag ที่ยังเป็นศูนย์ ภาพจากหน้างานจริง ปิดบังป้ายทรัพย์สินแล้ว

ซ้ายคือจังหวะที่อ่านสำเร็จ แถวข้อมูลขึ้นแถบสีเขียวพร้อมวันเวลาที่อ่าน หมายเลข Tag รหัสอะไหล่ และจำนวน ส่วนช่อง Total Tag ด้านบนคือจำนวนที่อ่านได้เทียบกับจำนวนที่ควรมี พนักงานที่ประตูจึงตัดสินใจได้จากตัวเลขเดียว ไม่ต้องไล่อ่านทั้งตาราง

ขวาคือจังหวะก่อนเริ่มงาน หน้าจอขึ้นข้อความว่า “อ่านบัตรพนักงาน เพื่อเริ่มการทำงาน” และยังกดทำอะไรต่อไม่ได้จนกว่าจะอ่านบัตร นี่คือวิธีที่ระบบผูกทุกเหตุการณ์ที่ประตูเข้ากับคนที่รับผิดชอบจริง โดยไม่ต้องให้ใครคีย์ชื่อตัวเอง

ในภาพเราปิดบังป้ายทรัพย์สินของเครื่อง ทั้งรหัสทรัพย์สิน หมายเลขเครื่อง และ QR Code ที่เข้ารหัสข้อมูลเดียวกันไว้ พร้อมชื่อพนักงานกับรหัสบัตร ส่วนรหัสอะไหล่และตัวเลขในตารางคงไว้ทั้งหมด เพราะถ้าลบออกด้วย ภาพจะเหลือแค่หน้าจอเปล่าที่ไม่ได้พิสูจน์อะไรเลย

ของที่ออกไปประกอบย่อยแล้วกลับเข้าไลน์

เส้นทางที่ผ่านประตูสองรอบ และเป็นจุดที่ระบบเดิมมักหลุด

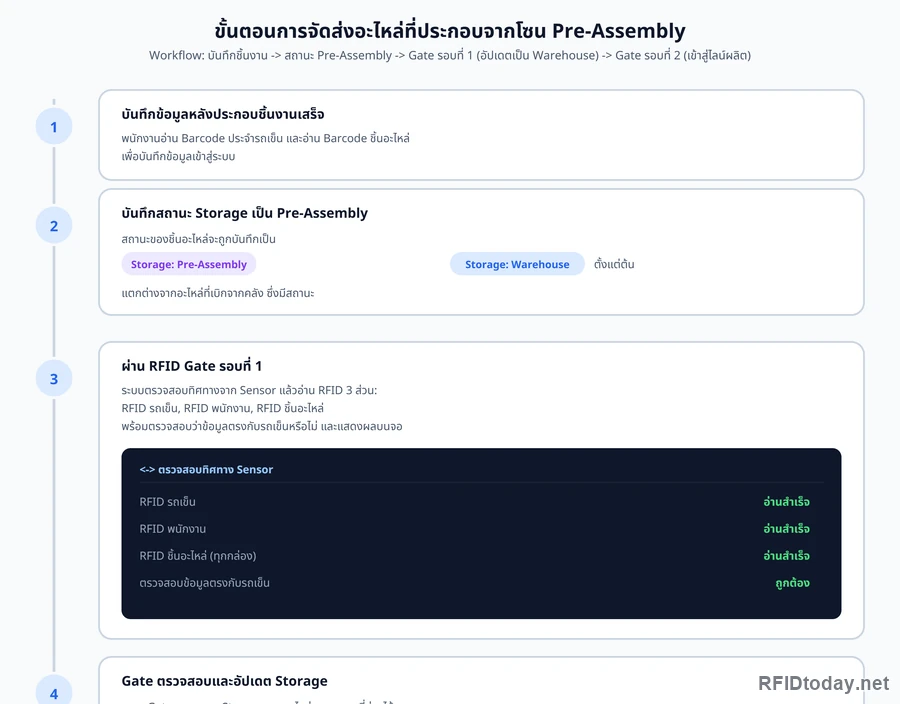
ผังขั้นตอนการจัดส่งอะไหล่จากโซน Pre-Assembly ช่วงแรก ตั้งแต่บันทึกข้อมูลหลังประกอบชิ้นงานเสร็จ บันทึกสถานะเป็น Pre-Assembly จนผ่าน RFID Gate รอบที่หนึ่ง
ผังขั้นตอนจากเอกสารออกแบบระบบ
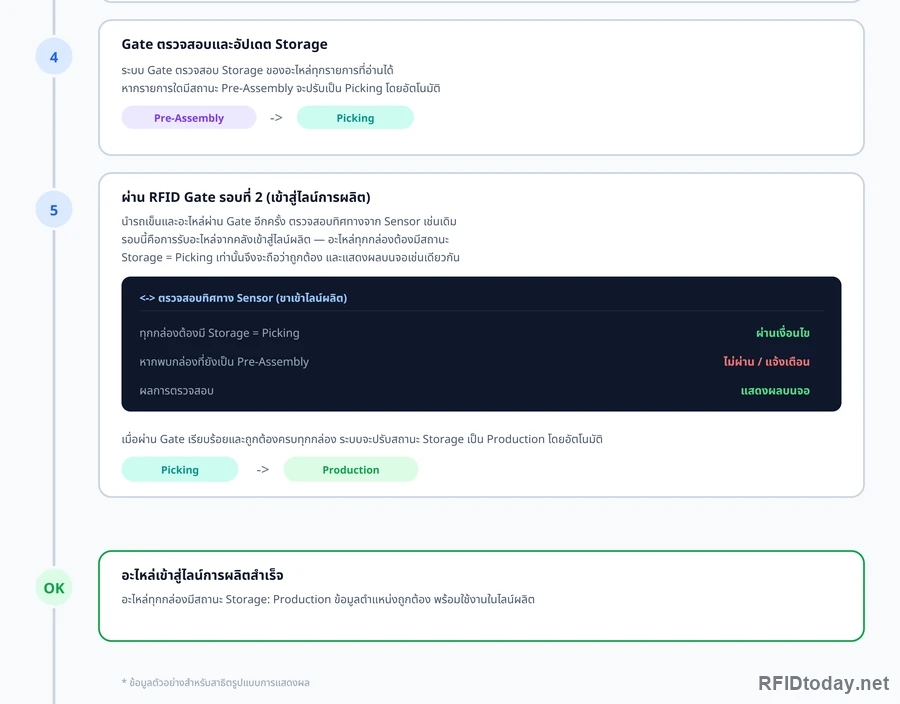
ผังขั้นตอนช่วงที่สอง Gate ปรับสถานะจาก Pre-Assembly เป็น Picking แล้วผ่าน RFID Gate รอบที่สองเข้าสู่ไลน์ผลิต พร้อมเงื่อนไขว่าทุกกล่องต้องมีสถานะ Picking จึงจะผ่านได้
ผังขั้นตอนจากเอกสารออกแบบระบบ

ชิ้นงานที่ประกอบเสร็จจากโซน Pre-Assembly ต้องผ่านประตูสองรอบก่อนเข้าไลน์ผลิตจริง รอบแรกคือตอนออกจากโซนประกอบย่อย ซึ่ง Gate จะปรับสถานะจาก Pre-Assembly กลับเป็น Picking รอบที่สองคือตอนเข้าไลน์ผลิต ซึ่งบังคับว่าทุกกล่องต้องมีสถานะ Picking เท่านั้นจึงผ่านได้ แล้วระบบจึงปรับเป็น Production

การให้ผ่านสองรอบดูซ้ำซ้อน แต่เป็นสิ่งที่ทำให้ของที่ออกไปประกอบย่อยไม่หายไปจากระบบระหว่างทาง ถ้าตัดรอบแรกทิ้ง ช่วงเวลาที่ของอยู่นอกไลน์จะกลายเป็นช่องว่างที่ไม่มีสถานะ ซึ่งคือช่องเดียวกับที่ของหายในระบบเดิม

ปิดลูป นำภาชนะที่ใช้หมดแล้วออกจากไลน์

กล่องต้องกลับไปเป็น Empty เองเมื่อออกนอกประตู ไม่ใช่รอให้ใครไปเคลียร์

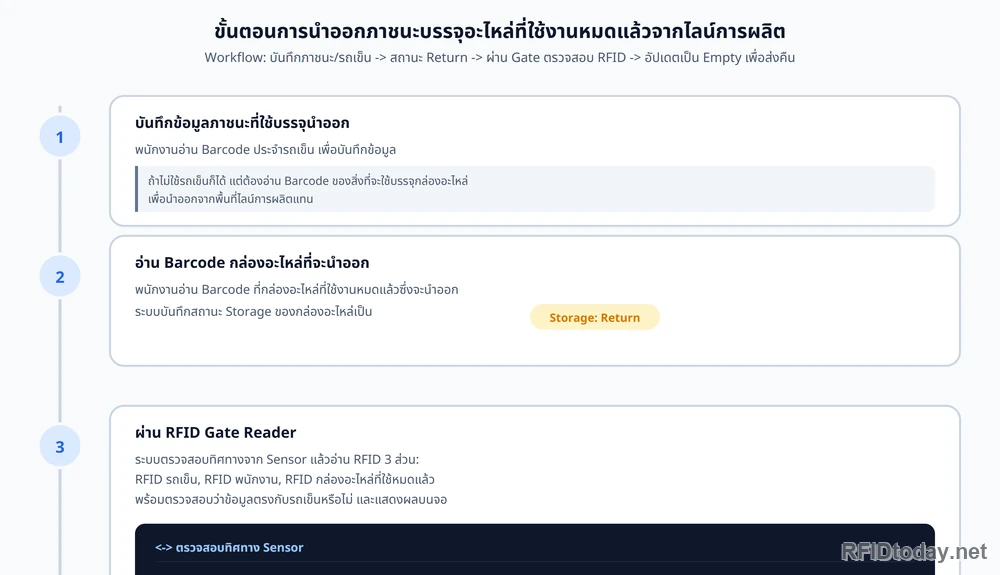
ผังขั้นตอนการนำภาชนะที่ใช้งานหมดออกจากไลน์ผลิต ช่วงบันทึกข้อมูลและปรับสถานะเป็น Return
ผังขั้นตอนจากเอกสารออกแบบระบบ
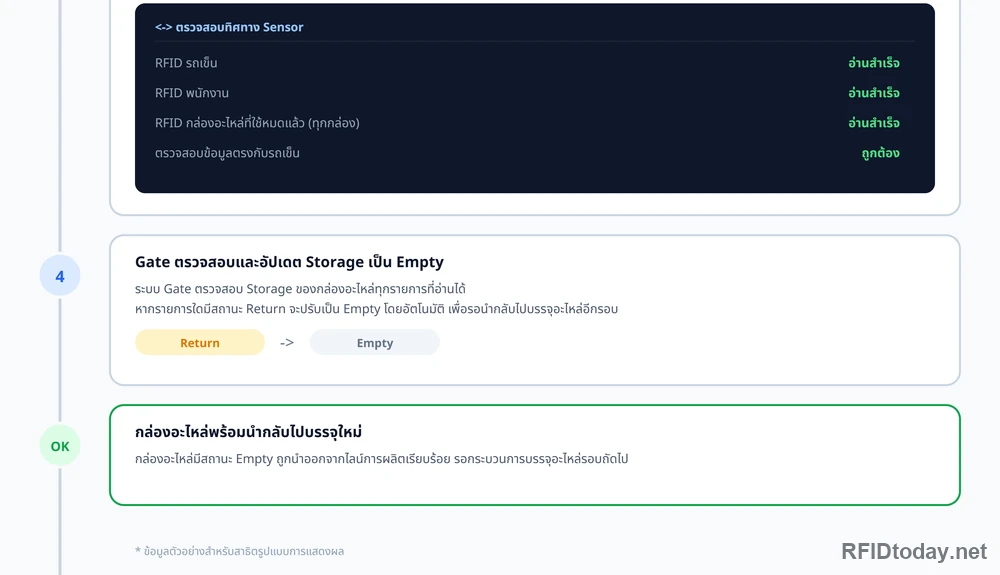
ผังขั้นตอนช่วงผ่าน RFID Gate ขาออก ระบบตรวจสถานะแล้วปรับจาก Return เป็น Empty โดยอัตโนมัติ กล่องจึงพร้อมนำกลับไปบรรจุใหม่
ผังขั้นตอนจากเอกสารออกแบบระบบ

เมื่ออะไหล่ในกล่องถูกใช้หมด พนักงานบันทึกข้อมูลแล้วสถานะเปลี่ยนเป็น Return จากนั้นเข็นรถผ่านประตูออก Gate อ่าน RFID ทั้งรถเข็น กล่อง และบัตรพนักงานอีกครั้ง ตรวจว่าสถานะเป็น Return จริง แล้วปรับกลับเป็น Empty ให้เองโดยอัตโนมัติ กล่องจึงพร้อมเข้าสู่รอบการบรรจุครั้งถัดไปทันทีโดยไม่ต้องมีใครไปเคลียร์รายการทีหลัง

ตรวจนับสต๊อกในไลน์ผลิตโดยไม่ต้องหยุดไลน์

กวาดอ่านทั้งพื้นที่ในรอบเดียว แล้วให้ระบบคัดเองว่าอะไรนับ อะไรไม่นับ

  • พนักงานถือเครื่องอ่าน RFID แบบมือถือเดินเข้าพื้นที่ไลน์ผลิต ไม่ต้องหยุดสายการผลิต
  • กวาดอ่าน Tag ของกล่องอะไหล่ทั้งพื้นที่ เครื่องอ่านรับได้หลายกล่องพร้อมกันในระยะไกล ไม่ต้องยิงทีละใบ
  • ระบบนับเฉพาะ Tag ที่มีสถานะ Storage เป็น Production เท่านั้น ส่วน Empty, Picking, Pre-Assembly และ Return ที่อ่านติดมาด้วยจะถูกข้ามไป
  • ยอดที่นับได้ถูกเทียบกับยอดในระบบทันที ส่วนต่างจึงเห็นตั้งแต่ตอนที่ยังยืนอยู่ในไลน์

RFID Tag ที่เลือกใช้

ข้อจำกัดคือกล่องและชั้นวางเป็นโลหะ และต้องใส่ในซอง Kanban เดิมได้

  • เป็น Tag ชนิด Metal Type ที่วางชิดกับโลหะได้โดยยังอ่านได้ดี ซึ่ง Tag ทั่วไปทำไม่ได้เพราะโลหะจะรบกวนคลื่นจนอ่านไม่ติด
  • ขนาด 52 × 13 × 3.5 มม. เล็กพอที่จะสอดเข้าไปในซอง Kanban Card ได้พร้อมกับแผ่นการ์ด ไม่ต้องเจาะหรือติดกาวเพิ่มที่ตัวกล่อง
  • รหัสใน Tag เป็นรหัสชุดเดียวกับรหัส Kanban จะอ่านจากแผ่นการ์ดหรืออ่านจาก Tag ก็ได้ข้อมูลอะไหล่ตัวเดียวกัน
  • ผลคือระบบ Kanban เดิมของโรงงานยังใช้ได้เหมือนเดิมทุกอย่าง ไม่ต้องเปลี่ยนวิธีทำงานของคนหน้างานเพื่อรองรับ RFID
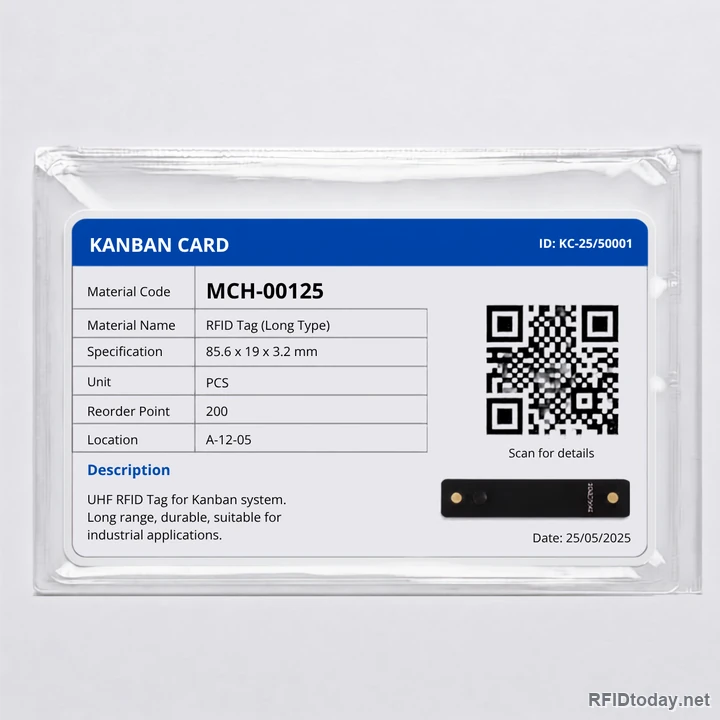
ตัวอย่างการ์ด Kanban ในซองพลาสติกใส โดยมี RFID Tag ชนิดติดโลหะสอดอยู่ในซองเดียวกันกับแผ่นการ์ด พร้อม QR Code บนการ์ด ภาพจำลองแนวคิดการใส่ Tag ในซอง Kanban

Tag สอดอยู่ในซองพลาสติกใบเดียวกับแผ่น Kanban Card ไม่ได้ติดกาวหรือเจาะที่ตัวกล่อง เวลาเปลี่ยนการ์ดหรือย้ายไปกล่องใบอื่นจึงถอดไปพร้อมกันได้ทั้งชุด ตัวเลขสเปกบนหน้าการ์ดในภาพเป็นข้อมูลตัวอย่างของการ์ดใบนั้น ไม่ใช่ขนาดของ Tag ที่เลือกใช้กับกล่องอะไหล่

RFID Tag ชนิด On-Metal สำหรับติดกับวัสดุโลหะ ภาพถ่าย Tag ชนิดติดโลหะที่เราใช้งานจริง

สิ่งที่หัวหน้างานเปิดดูได้ตลอดเวลา

ข้อมูลที่เดิมต้องเดินไปนับ กลายเป็นหน้าจอที่เปิดดูได้ทุกเมื่อ

  • จำนวนกล่องแยกตามสถานะ ทั้ง Picking, Pre-Assembly, Production และ Return เห็นได้ในหน้าเดียวว่าตอนนี้ของกระจายอยู่ตรงไหนบ้าง
  • ยอดอะไหล่คงอยู่ในไลน์ผลิตแยกตาม Material คิดจากจำนวนที่นำเข้า Production หักด้วยจำนวนที่ส่งคืน จึงเป็นยอดที่อัปเดตตัวเองทุกครั้งที่มีของผ่านประตู
  • รายการที่ตรวจพบความผิดปกติ เช่น กล่องที่อ่านได้ที่ประตูแต่ไม่อยู่ในรายการของรถเข็น โดยระบุรถเข็น พนักงาน และอะไหล่ที่เกี่ยวข้องไว้ทุกรายการ

รายการความผิดปกติคือส่วนที่มีค่าที่สุดของหน้านี้ เพราะมันเปลี่ยนคำถามจาก “สิ้นเดือนแล้วยอดไม่ตรง ทำไม” เป็น “เมื่อเช้าเวลานี้ ที่ประตูนี้ มีกล่องนี้ผ่านไปโดยไม่อยู่ในรายการ” คำถามแรกไม่มีใครตอบได้ คำถามที่สองเดินไปถามได้เลย

ทำไมถึงใช้ทั้ง Barcode และ RFID ไม่เลือกอย่างใดอย่างหนึ่ง

เพราะสองจังหวะนี้ต้องการคนละอย่าง และการฝืนใช้อย่างเดียวจะเสียทั้งสองทาง

  • ตอนเบิกต้องการเจตนา คนกำลังหยิบทีละกล่องอยู่แล้ว การสแกนคือการยืนยันว่าตั้งใจหยิบใบนี้ขึ้นรถคันนี้ ถ้าใช้ RFID อ่านระยะไกลตรงนี้ กล่องที่วางอยู่ข้างๆ จะถูกอ่านติดมาด้วยโดยไม่มีใครรู้
  • ตอนผ่านประตูต้องการความเร็ว ไม่มีใครหยุดรถเข็นแล้วยิงบาร์โค้ดทีละกล่อง ถ้าบังคับให้ทำ คนจะหาทางเลี่ยง และระบบที่ถูกเลี่ยงได้คือระบบที่ข้อมูลไม่มีวันตรง
  • ทั้งสองแบบพูดถึงของชิ้นเดียวกันได้เพราะ Material Master ผูก RFID Tag เข้ากับ Barcode ของกล่องใบเดียวกันไว้ตั้งแต่ต้น ตารางเดียวนี้คือสิ่งที่ทำให้ระบบผสมสองเทคโนโลยีแล้วยังเป็นระบบเดียว

เลือกเทคโนโลยีตามสิ่งที่แต่ละจังหวะต้องการจริง ไม่ใช่เลือกอย่างเดียวแล้วบังคับให้หน้างานปรับตาม

งานแบบไหนใช้โครงสร้างเดียวกันนี้ได้อีก

หัวใจคือของที่วนเป็นลูป และมีจุดข้ามเขตที่ควบคุมได้

  • ภาชนะหมุนเวียน ทุกชนิด ทั้งลังพลาสติก ถังเหล็ก แร็คเก็บชิ้นงาน หรือพาเลทที่ต้องส่งกลับ
  • เครื่องมือและอุปกรณ์ที่ยืมไปใช้แล้วต้องคืน เช่น แม่พิมพ์ เกจวัด หรือเครื่องมือช่างที่มีมูลค่าสูง
  • โรงงานที่ใช้ระบบ Kanban อยู่แล้ว และอยากได้ข้อมูลเรียลไทม์เพิ่มโดยไม่เปลี่ยนวิธีทำงานเดิมของคนหน้างาน
  • พื้นที่ใดก็ตามที่มีทางเข้าออกจำกัดจุด จนติดตั้งประตูตรวจสอบได้ ซึ่งเป็นเงื่อนไขที่ทำให้ระบบแบบนี้คุ้ม
ดูรายละเอียดประตู RFID ตรวจสินค้าเข้าออก ระบบติดตามสายการผลิต ระบบ RFID คลังสินค้า Case Study ติดตามสายการผลิตกว่า 1,000 จุด รับพัฒนาระบบ RFID

ในไลน์ผลิตของคุณตอนนี้ มีอะไหล่ค้างอยู่เท่าไร?

ถ้าคำตอบคือต้องเดินไปนับก่อน เล่าขั้นตอนปัจจุบันให้เราฟัง เราช่วยประเมินว่าควรวางจุดตรวจตรงไหนบ้าง ปรึกษาฟรี

ติดต่อเรา